简体中文
VIJESTI
Dom / Vijesti / Vijesti o industriji / Dijelovi za utiskivanje od nehrđajućeg čelika: Vodič za kupce o stupnjevima, tolerancijama i primjenama

Nadzornik održavanja u postrojenju za pročišćavanje vode promatra kako tragovi hrđe pužu niz blok ventila. Nosači od ugljičnog čelika koji drže elektromagnetske ventile korodirali su nakon dvije kišne sezone. Prelaskom na dijelove za utiskivanje od nehrđajućeg čelika prekidaju se kvarovi koji se ponavljaju, ali otvara novi skup odluka: koji stupanj, koje tolerancije i koji dobavljač može pouzdano isporučiti količinu.
Taj se scenarij ponavlja u svim sektorima koji se bave vlagom, toplinom, kemikalijama ili vibracijama. Dijelovi za utiskivanje od nehrđajućeg čelika pružaju otpornost na koroziju, zadržavanje čvrstoće i izdržljivost s kojima se ugljični čelik ne može mjeriti, po jediničnoj cijeni koju progresivni alati održavaju praktičnima. Kvaka je u tome što se nehrđajući čelik drugačije oblikuje: brže se stvrdnjava, više se vraća i može se kontaminirati običnim alatom. Ovaj vodič pokriva ocjene, ograničenja procesa i kriterije nabave koje bi inženjeri dizajna i timovi za nabavu trebali riješiti prije nego što se obvežu na program alata.
Nehrđajući čelik košta više po kilogramu od ugljičnog čelika, a njegova radna svojstva zahtijevaju više od alata i preša. Kupci ga i dalje biraju jer cijena životnog ciklusa, a ne cijena materijala, odlučuje o stvarnoj vrijednosti.
U ispušnom sustavu, toplinski štit od ugljičnog čelika s premazom može trajati pet godina, dok verzija od nehrđajućeg čelika preživi životni vijek vozila. U vodenom ventilu, nehrđajuća zvjezdasta podloška ne dezincira niti hrđa, tako da spoj zadržava svoj specificirani zakretni moment. U elektroničkom konektoru, nehrđajuća kontaktna opruga održava svoju elastičnost kroz milijune aktiviranja. Kada kvar znači jamstvena potraživanja, rad na rastavljanju ili sigurnosni rizik, materijalna premija postaje najjeftinije dostupno osiguranje.
Utiskivanje je također učinkovito kod ovog skupog materijala. Progresivne matrice pretvaraju ravnu zavojnicu u gotove dijelove s minimalnim otpadom, kombinirajući izrezivanje, savijanje i oblikovanje u jednom potezu. Dijelovi koji bi inače bili strojno obrađeni ili lijevani često se mogu otisnuti upola jeftinije, s boljom dosljednošću dimenzija i bez gubitka otpornosti na koroziju.
Pet razreda pokriva veliku većinu primjena žigosanog nehrđajućeg čelika: 301, 304, 316, 410 i 430. Oni pripadaju trima metalurškim obiteljima, a svaki uravnotežuje sposobnost oblikovanja, otpornost na koroziju, čvrstoću i cijenu na drugačiji način.
| Ocjena | obitelj | Ključna svojstva | Tipični žigosani dijelovi |
|---|---|---|---|
| 301 | Austenitni | Rad-brzo stvrdnjava; visoka čvrstoća nakon oblikovanja | Kontaktne opruge, stezaljke, nosači |
| 304 | Austenitni | Izvrsna sposobnost oblikovanja i otpornost na koroziju | Nosači, poklopci, toplinski štitovi, kućišta |
| 316 | Austenitni | Dodan molibden; vrhunska otpornost na rupičastu pojavu | Brodske komponente, dijelovi medicinskih uređaja, konektori |
| 410 | martenzitni | Otvrdljiva; dobra otpornost na habanje | Sjedišta ventila, klinovi, habajuće ploče |
| 430 | Feritni | Dobra otpornost na koroziju; ekonomičan; magnetski | Obloge, pričvršćivači, dijelovi uređaja |
Odabir počinje okruženjem usluge. Obalni zrak, sol za ceste i klorirana voda guraju kupce s 304 na 316. Zamor i vlačna opterećenja favoriziraju 301, čija brzina otvrdnjavanja povećava čvrstoću točno tamo gdje je materijal formiran. Otpornost na habanje može opravdati 410, normalno otisnuta u žarenom stanju i otvrdnuta nakon oblikovanja. Magnetski zahtjevi mogu u potpunosti isključiti austenitne stupnjeve.
Slijede troškovi i dostupnost. 304 je standardni radni konj, opskrbljen najširim rasponom mjerača. 430 je jeftiniji, ali se manje može oblikovati, a njegova površina može biti mat u uskim zavojima. 316 nosi značajnu premiju i isplati se samo tamo gdje je istinski potrebna otpornost na udarce. Naš 304, 316 i 410 dijelovi za štancanje od nehrđajućeg čelika vodič za odabir razreda detaljno opisuje kompromise s primjerima iz stvarnog svijeta.
Prijelaz s ugljičnog čelika na nehrđajući mijenja dizajn alata, postavke preše, podmazivanje i rukovanje. Kupci rijetko vide te pojedinosti, ali one se očituju u kvaliteti dijelova i dosljednosti isporuke.
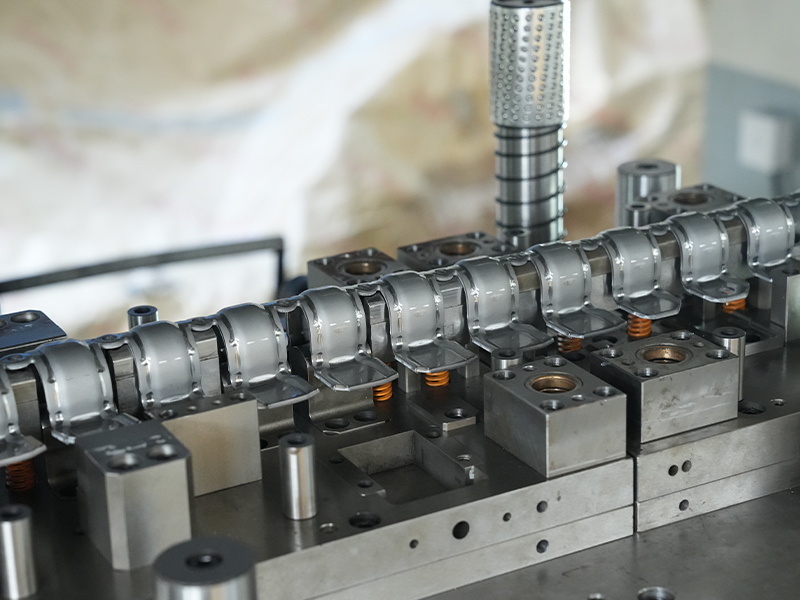
Austenitni nehrđajući čelik opružuje se više od mekog čelika. Savijanje koje se otvara za 2 stupnja u ugljičnom čeliku može se otvoriti za 4 do 6 stupnjeva u 304. Dizajneri matrice to kompenziraju operacijama prekomjernog savijanja, kovanog ili donjeg dijela i određuju alatne čelike ili karbidne umetke koji toleriraju abrazivnu prirodu materijala. Prethodni trošak alata je veći, ali ispravno dizajnirana matrica održava geometriju tijekom dugih proizvodnih serija.
Tolerancije komercijalnog žigosanja za nehrđajuće dijelove obično padaju blizu ±0,10 mm na oblikovanim elementima i ±0,05 mm na praznim dimenzijama, ovisno o debljini materijala i ovojnici dijela. Precizni matrice i vođene preše mogu smanjiti ove brojke. U isto vrijeme, dobra praksa dizajna smanjuje tolerancije koje su uže nego što je potrebno za sklop. Iskusni partner će vam reći kada značajka ne treba precizni oblačić, koji drži pod kontrolom troškove alata i teret inspekcije.
Nehrđajući čelik je u načelu otporan na koroziju, ali se u praksi lako kontaminira. Čestice željeza ugrađene u kalupe od ugljičnog čelika, abrazivna istrošenost kalupa i nemarno rukovanje između preše i pakiranja mogu stvoriti mrlje od hrđe koje se pojavljuju nakon isporuke. Dobavljači koji rade s nehrđajućim materijalima na namjenskim linijama, koriste alate od nehrđajućeg čelika ili alate s premazom i štite površine filmom ili prepletanjem vidljivo nadmašuju trgovine mješovitim materijalima.
Većina nehrđajućih žigova služi u stanju kakvog je žigosano. Martenzitni stupnjevi kao što je 410, i neke legure koje se otvrdnjavaju taloženjem, mekano se utiskuju i zatim kale kako bi se postigla određena tvrdoća. Dodatni korak povećava troškove i vrijeme isporuke, ali omogućuje dijelove koji funkcioniraju kao sjedišta ventila i habajuće površine. Odluka se mora donijeti prije izrade alata, jer se očvrsli dio neće ponašati na isti način u matrici.
Isti skup svojstava materijala, otpornost na koroziju, otpornost na toplinu i zadržana čvrstoća, pojavljuju se u vrlo različitim komponentama u različitim industrijama.
Komponente ispod haube suočavaju se s toplinom, cestovnom soli i vibracijama. Nehrđajući toplinski štitovi odvode ispušnu toplinu od ožičenja i kočionih vodova. Brtvene brtve zadržavaju vruće ispušne plinove unutar spojeva turbopunjača, gdje bi se ugljični čelik nakupio i curio. A automobilska brtva od nehrđajućeg čelika otporna na visoke temperature , na primjer, mora održati svoju ravnost i snagu brtvljenja kroz tisuće toplinskih ciklusa od hladnog pokretanja do punog opterećenja. Nosači za senzore i aktuatore također imaju koristi, jer hrđa na nosaču nije kozmetička; to je točka kvara i jamstveni rizik. The širu ulogu dijelova za utiskivanje od nehrđajućeg čelika u proizvodnji vozila objašnjava zašto su navedeni za sustave kritične za trajnost.
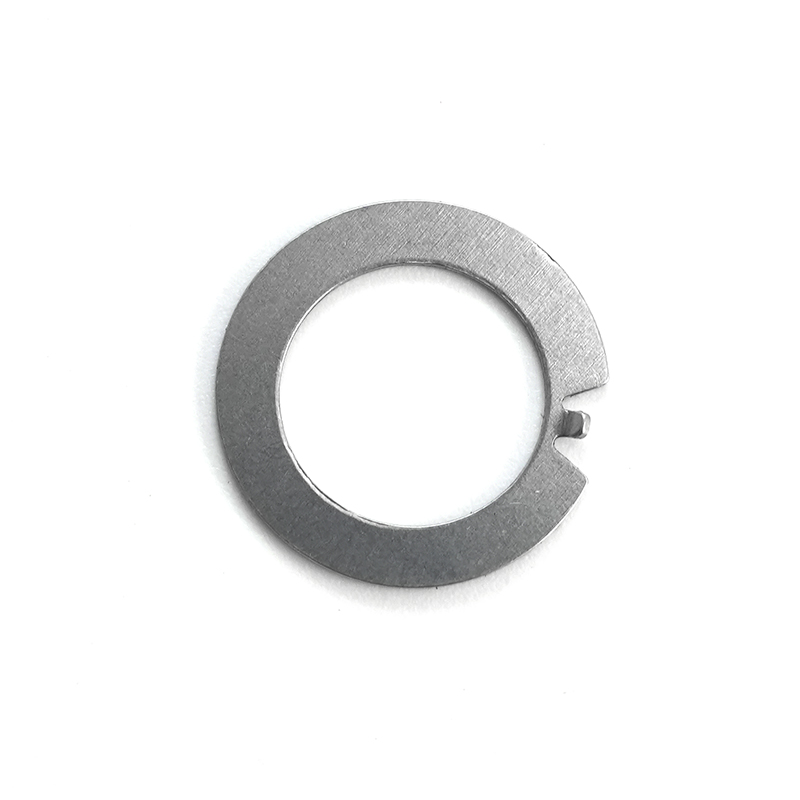 Dobavljači automobilskih brtvila od nehrđajućeg čelika po narudžbi, tvrtka Changzhou Dingjia Metal Technology Co., Ltd. je kineski dobavljač brtvila za automobile od nehrđajućeg čelika po mjeri i visoke temperature... Pogledajte proizvod →
Mali nehrđajući dijelovi rješavaju prevelike probleme pouzdanosti u elektronici. A kontaktna opruga od metalnog šrapnela od nehrđajućeg čelika , na primjer, održava svoju silu pritiska unutar konektora, prekidača i zaštitnih limenki tijekom milijuna ciklusa. Austenitni stupnjevi su ovdje poželjni jer njihova elastičnost preživljava opetovana savijanja. Elektronički utikači i terminali koriste tanki nehrđajući materijal gdje su mehanička čvrstoća i otpornost na koroziju važni; bakrene legure preuzimaju kada je visoka električna vodljivost prioritet.
 Dobavljači metalnih šrapnela po narudžbi od nehrđajućeg čelika, tvrtka Changzhou Dingjia Metal Technology Co., Ltd. je kineski dobavljač metalnih šrapnela za žigosanje po narudžbi od nehrđajućeg čelika i žigova od nehrđajućeg čelika... Pogledajte proizvod →
Vodeni ventili i industrijski strojevi rade tamo gdje ugljični čelik brzo korodira. Zvjezdaste podloške od nehrđajućeg čelika održavaju pričvršćivače na ispravnom momentu usprkos vlazi i kemikalijama. Podloške od nehrđajućeg čelika i habajuće podloške održavaju kritične zazore u pumpama, mjenjačima i visokotlačnim sklopovima, gdje bi korodirani odstojnik ometao predopterećenje i ubrzao trošenje ležaja. A podloška od nehrđajućeg čelika otporna na habanje često je razlika između godišnjih rekonstrukcija i intervala bez održavanja mjerenih u godinama.
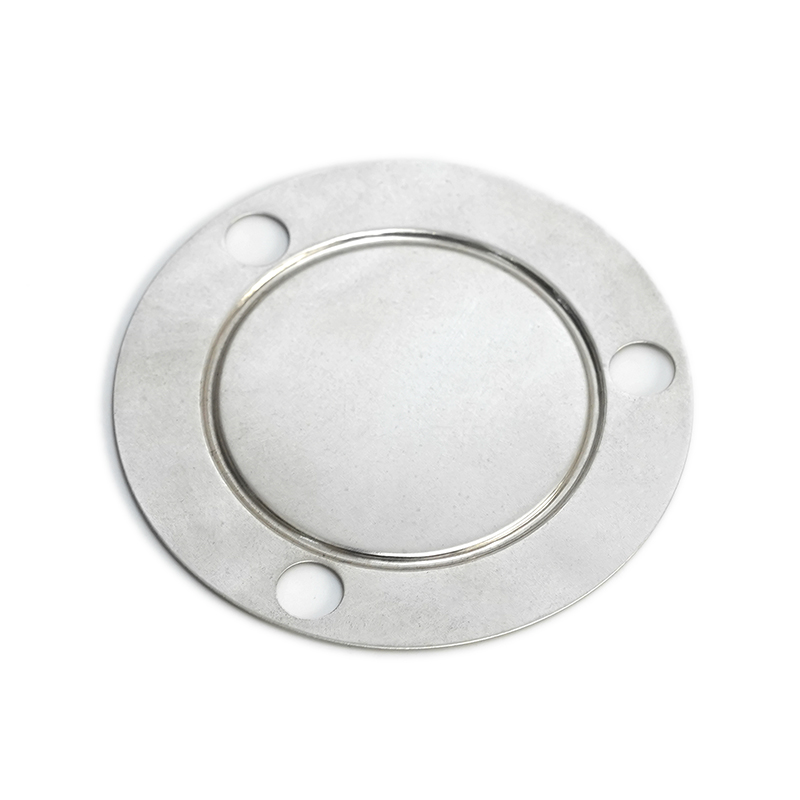 Dobavljači prilagođenih podložnih ploča od nehrđajućeg čelika otpornih na habanje i visokog pritiska, tvrtka Changzhou Dingjia Metal Technology Co., Ltd. je kineski dobavljač podložnih ploča od nehrđajućeg čelika otpornih na habanje i pod visokim pritiskom i otpornih na habanje... Pogledajte proizvod →
Timovi za nabavu prirodno uspoređuju ponude i rokove isporuke. Za žigove od nehrđajućeg čelika tri mogućnosti zaslužuju jednaku težinu.
Prvo, interni dizajn alata i kalupa. Dobavljač koji dizajnira, izrađuje i održava vlastite kalupe brzo reagira na iteracije dizajna i kontrolira kvalitetu na izvoru. Interni alati također skraćuju razvoj uzorka, jer probe ne čekaju u eksternoj radionici za kalupe.
Drugo, procesna disciplina. Nehrđajuće žigosanje zahtijeva kontrolu nad brzinom preše, podmazivanjem i odvajanjem materijala. Ta se disciplina pojavljuje u dosljednim dimenzijama i čistim površinama. Zatražite dokumentirane postupke kvalitete, izvješća o inspekciji i sljedivost materijala od serije svitaka do gotovog dijela.
Treće, inženjerska komunikacija. Najbolji partneri dovest će u pitanje toleranciju koja je stroža nego što je potrebno, predložiti ocjenu koja ispunjava zahtjeve po nižoj cijeni ili modificirati dizajn kako bi uklonili sekundarnu operaciju. Ova suradnja ne komplicira projekt; skraćuje ga. Prije dodjele ugovora, pitajte kako je dobavljač riješio probleme povratne sile, tankog profila i površinske kontaminacije u prethodnim poslovima s nehrđajućim metalom.
Dijelovi za utiskivanje od nehrđajućeg čelika dokazani su odgovor za komponente koje su izložene koroziji, toplini i zahtjevnim ciklusima rada. Odluka o materijalu svodi se na kvalitetu i okoliš, a odluka o proizvodnji svodi se na alate i disciplinu procesa. Kada se s objema ispravno postupa, rezultat je komponenta koja nadživljava opremu u koju je ugrađena i opskrbni lanac koji ne stvara iznenadne kvarove.
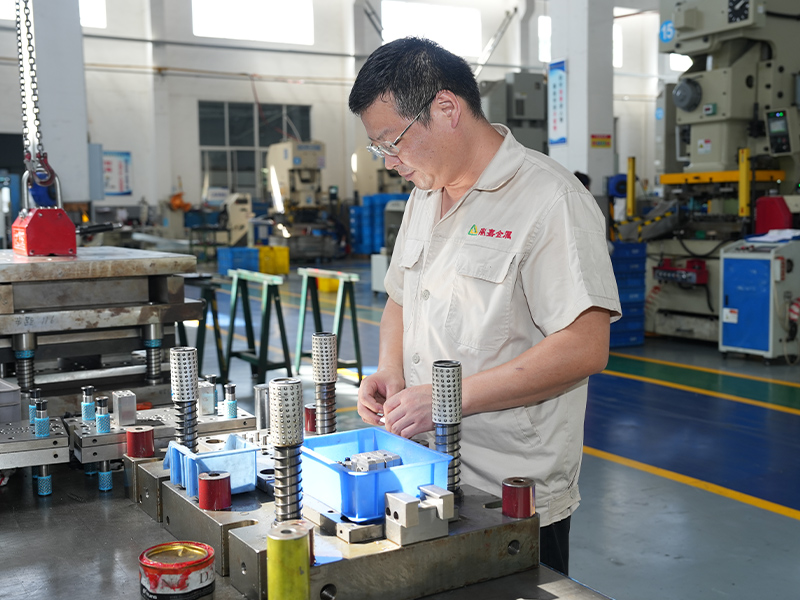
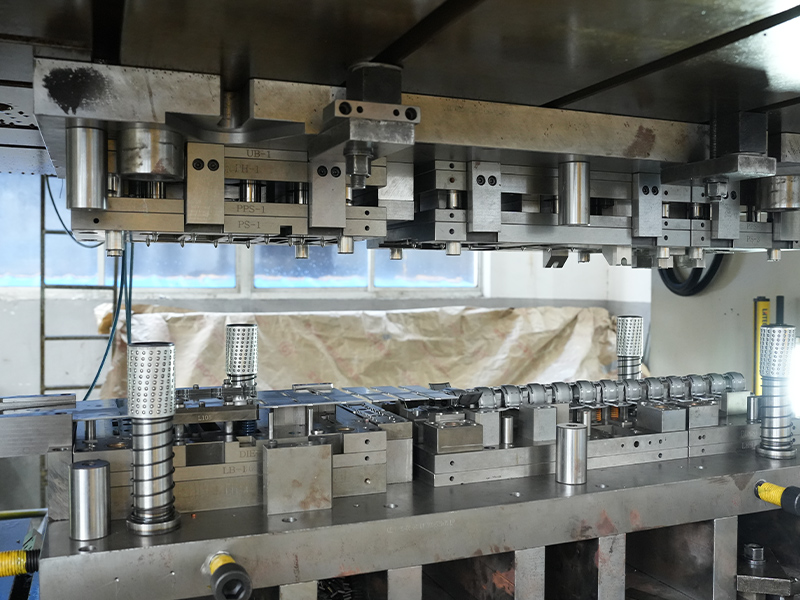
Kao tvornica s vlastitim dizajnom kalupa i 24 preše koje dosežu 500 tona, dizajniramo i pokrećemo kalupe od nehrđajućeg čelika pod istim krovom. Ako imate crtež koji treba utiskivati ili strojno obrađeni dio koji se može pretvoriti u utiskivanje, pošaljite ga našem inženjerskom timu i dopustite nam da predložimo toleranciju, nagib i plan alata prije nego što se obvežete na ponudu.
Vodič za dijelove za utiskivanje bakra – materijali, proces i nabava
2026-07-31Praktični vodič za dijelove za utiskivanje željeza: materijali, postupak i odabir dobavljača
2026-08-14Vaša adresa e -pošte neće biti objavljena. Označena su potrebna polja *
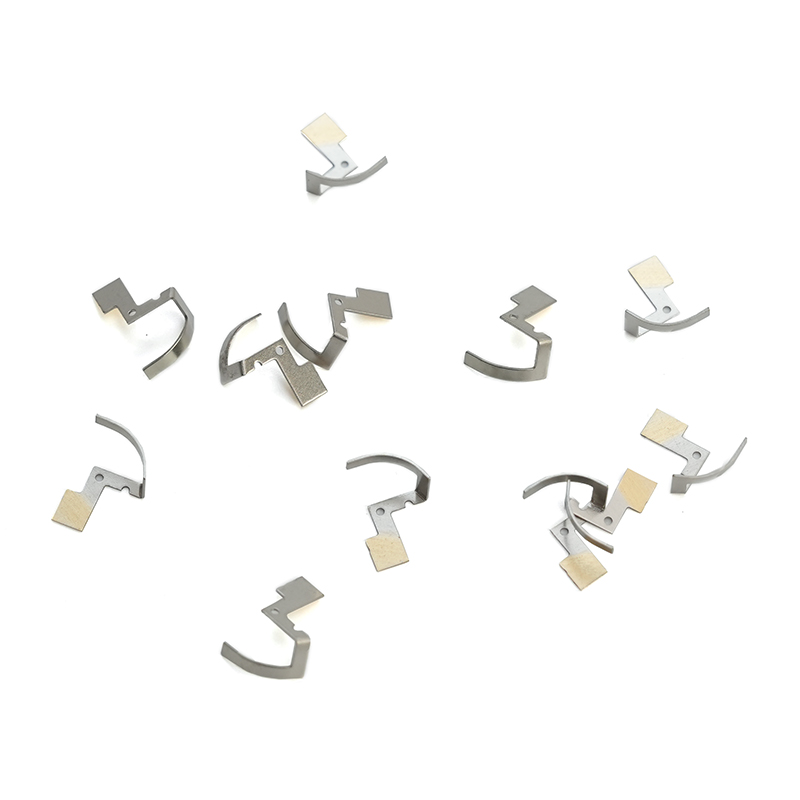
Naš metalni šrapnel od nehrđajućeg čelika je komponenta visokih performansi dizajnirana tako da ispunjava zahtjevne potrebe industrija koje trebaju preciznost, trajnost i otpornost na teška okružen...
Pogledajte detalje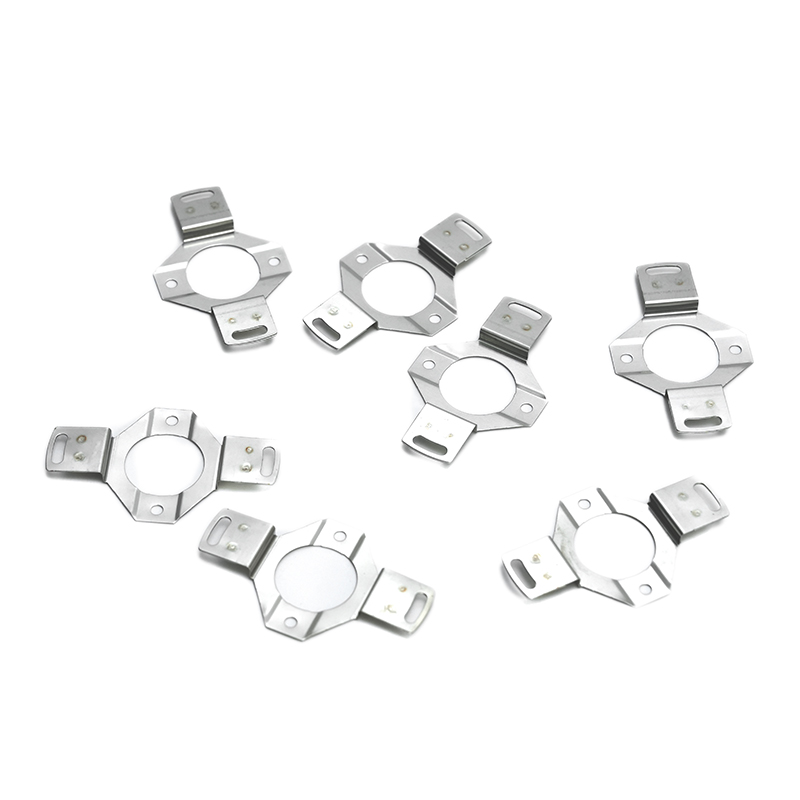
Naš nosač otporan na habanje od nehrđajućeg čelika projektiran je za aplikacije visokih performansi gdje su trajnost i čvrstoća najvažniji. Napravljen od vrhunskog nehrđajućeg čelika, ovaj je nosač...
Pogledajte detalje
Naši crni propusni željezni čahuri su izdržljivi, visokokvalitetni komponente dizajnirane za razne industrijske primjene, nudeći izuzetnu snagu, otpornost na habanje i dugoročne performanse. Ove su...
Pogledajte detalje
Kućište magnetskog ventila od žičanog željeza je precizno inženjerirana komponenta dizajnirana za oblaganje i zaštitu sustava solenoidnih ventila. Izrađen pomoću naprednih procesa žigosavanja metal...
Pogledajte detalje
Naša brtva željeza je rješenje za brtvljenje visokih performansi dizajnirano za pružanje trajnih i pouzdanih performansi u širokom rasponu industrijskih primjena. Proizvedeno od visokokvalitetnih ž...
Pogledajte detalje
Očaštena toplinska ploča s aluminijskim ventilatorima za novi čep za punjenje energije ključna je komponenta proizvedena od aluminijske legure pomoću tehnologije žigosavanja, koja se široko koristi...
Pogledajte detalje
Kape od prašine s mesinganim ležajevima bitne su komponente namijenjene zaštiti ležajeva i drugih mehaničkih dijelova od prljavštine, prašine, vlage i onečišćenja koja mogu uzrokovati prerano haban...
Pogledajte detalje
Limeni bakrene igle su električni priključci s preciznim motorima dizajnirani za pružanje pouzdanih i učinkovitih performansi u širokom rasponu aplikacija. Napravljene od visokokvalitetne bakrene ž...
Pogledajte detalje
Sklop igle igle s bakrenim konzerviranim magnetnim ventilom je precizno inženjerirana komponenta dizajnirana za poboljšanje performansi i pouzdanosti solenoidnih ventila koji se koriste u različiti...
Pogledajte detalje
Fosforni brončani konektori su električne komponente izrađene precizno izrađene od bakrene legure koja kombinira bakar, kositar i fosfor. Ovaj specijalizirani materijal nudi jedinstveni spoj elektr...
Pogledajte detalje
Utisak bakrenog srebrnog novog utikača za punjenje energije je konektor visokih performansi posebno dizajniran za nove stanice za punjenje električnih vozila Energy Energy Energy. Napravljen od vis...
Pogledajte detalje
Amortizer čistih cinkovih ploča je visoko performansa, izdržljivo rješenje dizajnirano za poboljšanje funkcionalnosti i dugovječnosti različitih strojeva i opreme. Izgrađen od čistog cinkovog mater...
Pogledajte detaljeKontaktivni podaci
Address: No.6 Qiasheng North Road, industrijski park Caoqiao, grad Xueyan, okrug Wujin, grad Changzhou, provincija Jiangsu
TEL: 86-150692548
Ako ste zainteresirani za naše proizvode, obratite nam se
 Proizvođači željeznih i obojenih metalnih žigosa