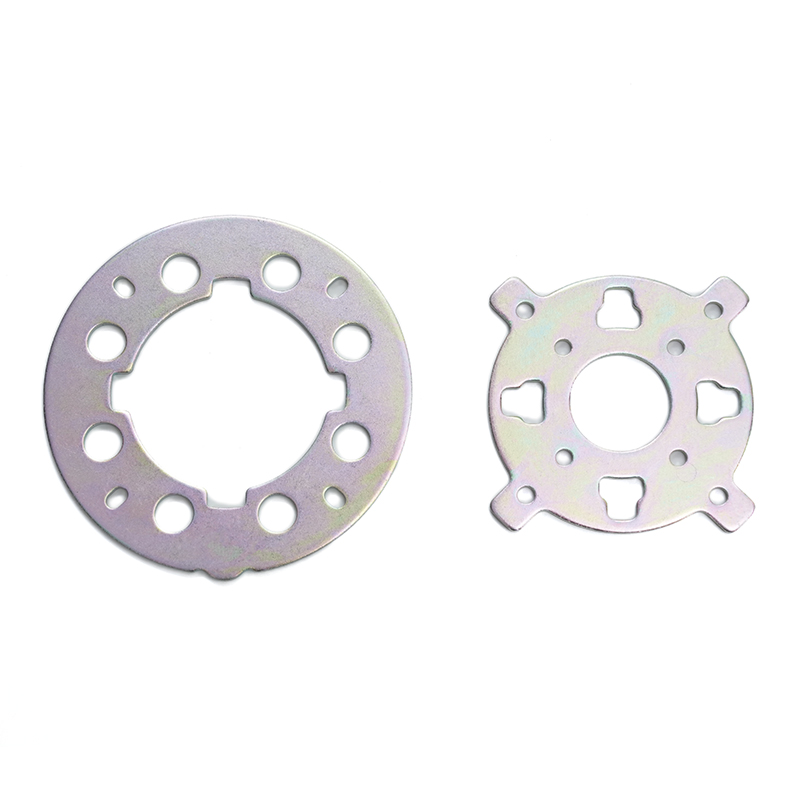
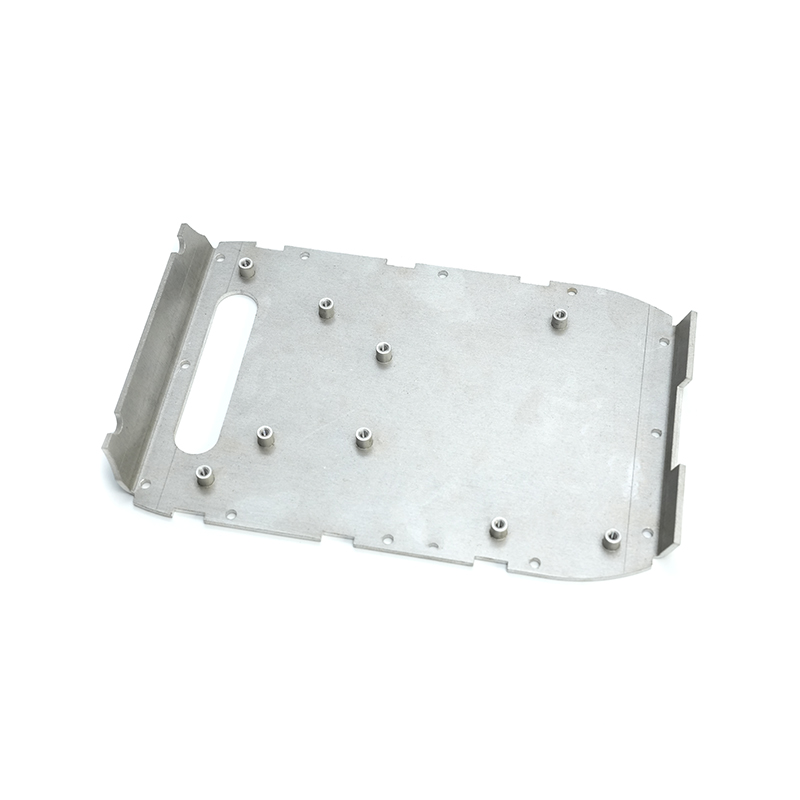
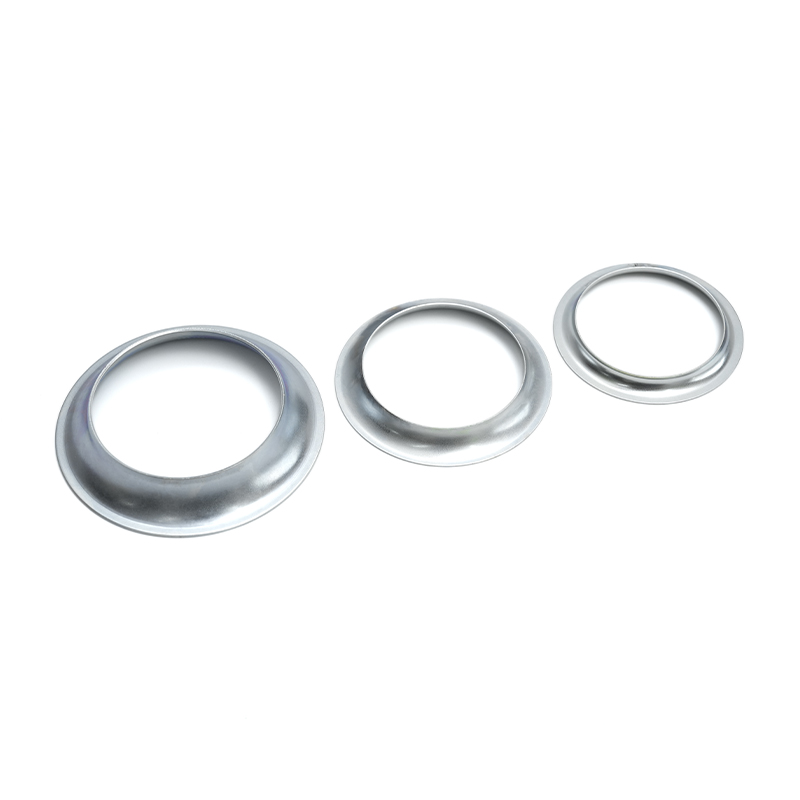
Za inženjera koji specificira interkonekcije, upravitelja nabave koji nabavlja kaveze za ležajeve ili dizajnera proizvoda koji optimizira rasipanje topline, dijelovi za utiskivanje bakra često predstavljaju konvergenciju performansi i proizvodnosti s kojom se nekoliko drugih vrsta komponenti može mjeriti. Izazov nije može li se bakar žigosati, već kako odabrati pravu leguru, definirati tolerancije koje uravnotežuju cijenu i funkciju i postaviti dobavljačima prava pitanja prije nego što se izreže prvi alat.
Što su bakreni dijelovi za utiskivanje?
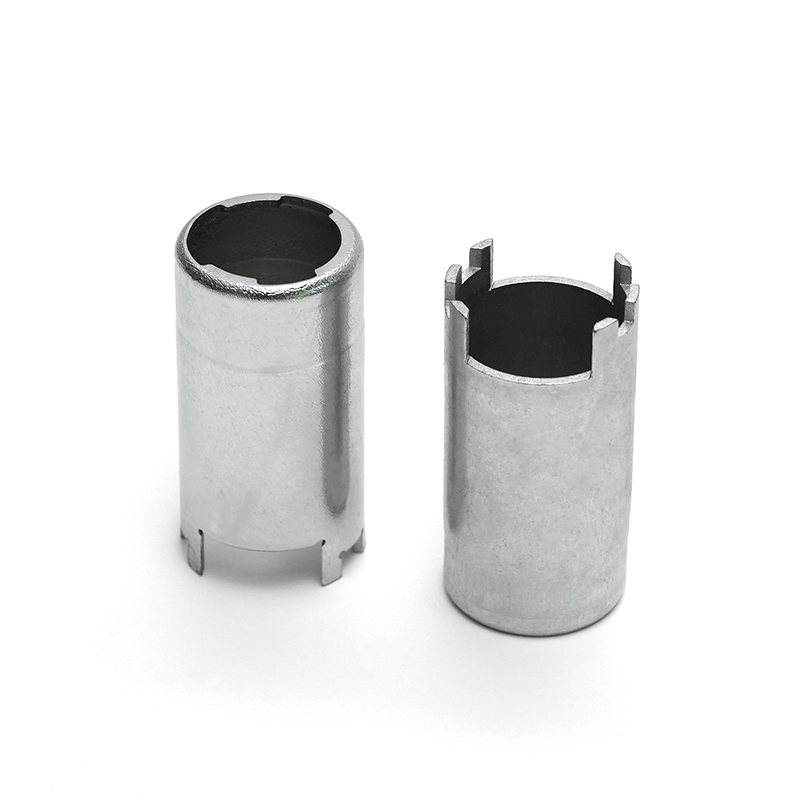
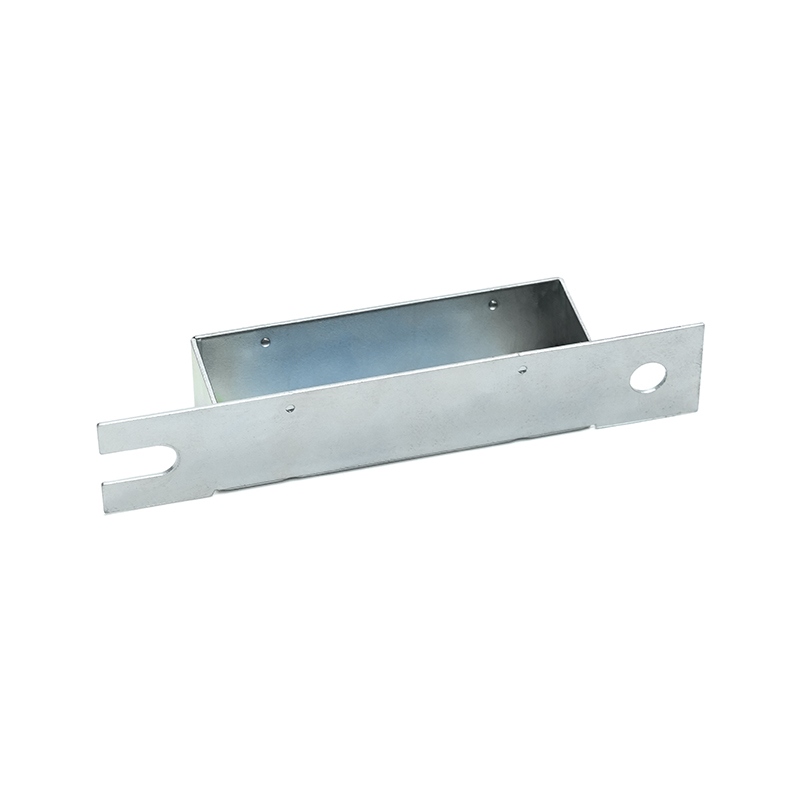
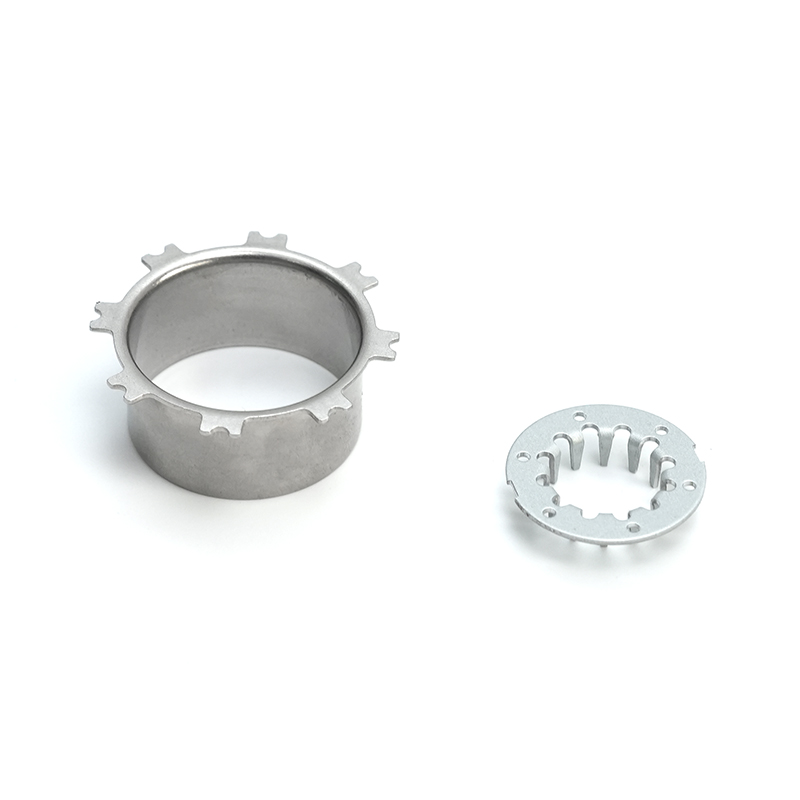
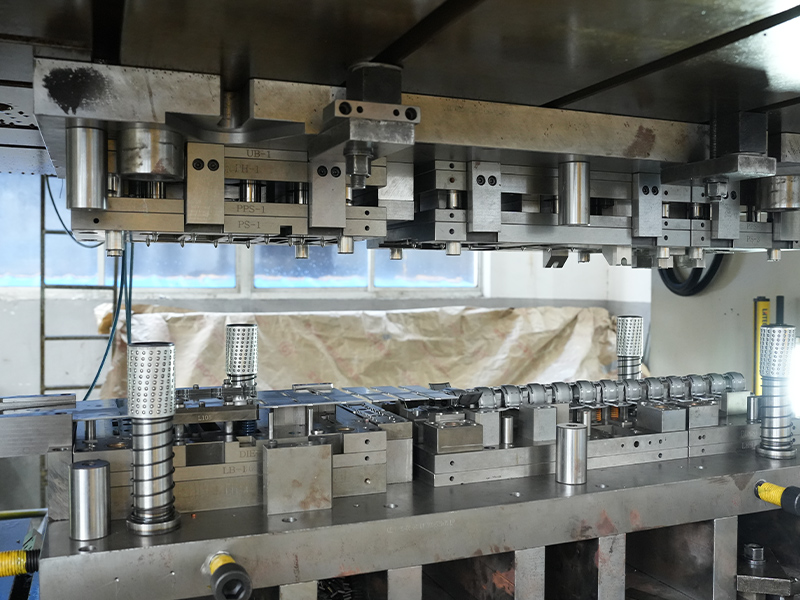
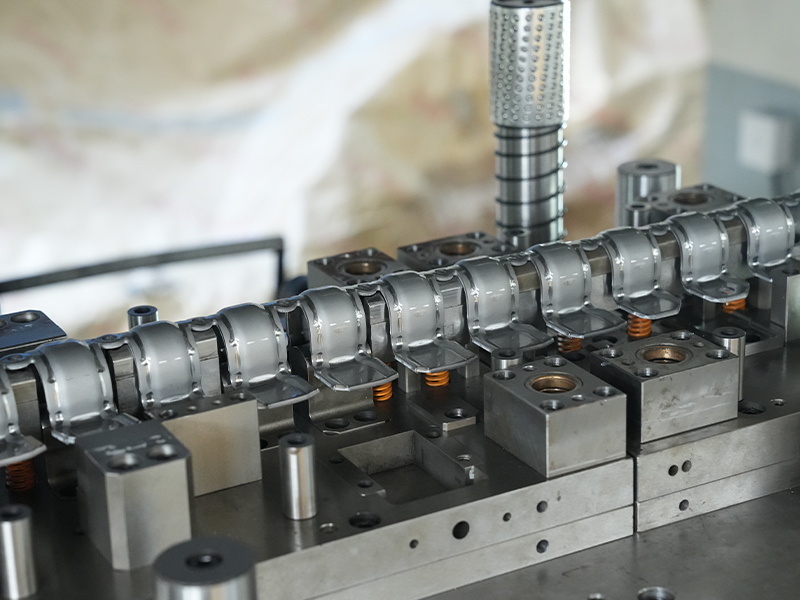
Bakreni dijelovi za utiskivanje su precizne metalne komponente proizvedene uvođenjem bakra ili trake od bakrene legure kroz progresivnu ili složenu matricu za utiskivanje pod velikom tonažom. Traka se izrezuje, buši, savija, izvlači i kuje u nizu postaja, često pri brzinama većim od 200 poteza u minuti. Rezultat je dio mrežastog oblika koji ispunjava stroge dimenzionalne zahtjeve s minimalnom sekundarnom obradom — što je kritično u električnim, automobilskim i industrijskim primjenama velike količine.
Pregled procesa
Slijed proizvodnje počinje s bakrenom trakom, obično između 0,05 mm i 3,0 mm debljine, koja se ubacuje iz zavojnice u prešu. Progresivna matrica izvodi više operacija u jednom potezu. Kontinuirana priroda procesa omogućuje dosljednu ponovljivost od dijela do dijela i podržava godišnje količine od 100.000 do desetaka milijuna komada. Ključni koraci uključuju pilotiranje za precizno poravnanje, brisanje vanjskog profila, oblikovanje značajki kao što su radijusi ili reljefi i odvajanje gotovog dijela od nosača. Napredni alati integriraju senzorske i vizualne sustave za hvatanje odstupanja u stvarnom vremenu.
Zašto odabrati bakar?
Električna vodljivost bakra (do 100% IACS za čiste stupnjeve) čini ga materijalom izbora za komponente koje nose struju. Njegova toplinska vodljivost, otprilike 20 puta veća od one od nehrđajućeg čelika, odvodi toplinu od osjetljivih spojeva u modulima napajanja i LED sklopovima. Osim toga, bakar nudi prirodnu otpornost na koroziju bez potrebe za zaštitnim slojem u mnogim unutarnjim okruženjima, a njegova visoka duktilnost dopušta oblikovanje u složene oblike koji bi popucali manje savitljive materijale. U usporedbi s aluminijem, bakreni dijelovi za utiskivanje eliminiraju rizik od galvanske korozije kada se spajaju s bakrenim vodičima i smanjuju načine kvara završetka tijekom životnog ciklusa proizvoda.
Odabir prave legure bakra
Odabir legure najkonzekventnija je odluka u procesu specifikacije. Električni, mehanički, toplinski i ekonomski čimbenici moraju se odvagnuti u odnosu na predviđeno radno okruženje. Tri najčešće žigosane obitelji bakra - čisti bakar, mjed i fosforna bronca - svaka predstavlja poseban profil kompromisa.
Čisti bakar, mesing, fosforna bronca
| Legura | Vodljivost (%IACS) | Uobičajeni UTS (MPa) | Duktilnost | Primarna prednost |
|---|---|---|---|---|
| C11000 (ETP bakar) | 100 | 220–310 (prikaz, stručni). | Izvrsno | Najveća električna/toplinska vodljivost |
| C26000 (uložak mesing) | 28 | 310–580 (prikaz, stručni). | dobro | Obradivost i ravnoteža troškova |
| C51000 (fosforna bronca) | 15 | 470–690 (prikaz, stručni). | Umjereno | Otpornost na zamor i opružna svojstva |
Čisti bakar (C11000) je bez premca za sabirnice, kontakte za distribuciju energije i hladnjake gdje je potreban minimalan pad napona ili maksimalan prijenos topline. Međutim, njegova niska granica razvlačenja ograničava njegovu upotrebu u kontaktima s oprugom. Mesing (C26000) nudi povoljnu ravnotežu čvrstoće, otpornosti na koroziju i niže cijene sirovina, što ga čini idealnim za konektore, terminale i dekorativne industrijske spojeve. Fosforna bronca (C51000) pruža najbolju kombinaciju svojstava opruge i otpornosti na zamor, na koju se oslanjaju milijarde električnih kontaktnih opruga i EMI zaštitnih prstiju svake godine. Sposobnost ove legure da održi kontaktnu silu tijekom tisuća ciklusa spajanja čini je nezamjenjivom u konektorima i utičnicama releja.
Čimbenici odabira materijala
Osim vodljivosti i čvrstoće, matrica odabira trebala bi uključivati mogućnost oblikovanja (ograničenja omjera R/t), otpornost na popuštanje naprezanja pri povišenoj temperaturi i kompatibilnost s naknadnim procesima nanošenja galvanizacije ili zavarivanja. Za rebro hladnjaka procesora, toplinska difuznost i lakoća lemljenja dominiraju; za kavez ležaja, čvrstoća na zamor pod cikličkim opterećenjem i kompatibilnost s uljem imaju prioritet. Počevši s dominantnim načinom kvara u primjeni - električno pregrijavanje, mehanički lom ili korozija - brzo sužava polje legure i sprječava pretjerane specifikacije koje povećavaju troškove materijala.
Razmatranja dizajna i proizvodnje
Čak ni optimalan izbor legure neće uspjeti dati učinak i kvalitetu ako geometrija dijela zanemaruje osnove deformacije lima. Rana suradnja između inženjera dizajna i dobavljača žigosanja može skratiti vrijeme izrade alata i izbjeći skupe kvarove na terenu.
Radijus savijanja i opruga
Minimalni unutarnji radijus savijanja jedne debljine materijala je sigurna polazna točka za većinu bakrenih legura, ali uži radijusi su izvedivi u žarenim materijalima s povoljnim smjerom zrna. Opruga - elastični oporavak koji uzrokuje otvaranje savijenog kuta nakon povlačenja probojca - mora se kompenzirati u geometriji alata. Bakrene legure obično pokazuju manji povratni povrat od nehrđajućeg čelika, ali fosforna bronca može zahtijevati kutove pregiba od 2° do 6°, ovisno o temperamentu. Predviđanje opruge pomoću simulacije konačnih elemenata smanjuje broj ponavljanja testiranja i osigurava dimenzionalnu stabilnost u čitavoj seriji zavojnica.
Tolerancije i kontrola preciznosti
Progresivno žigosanje može rutinski održavati dimenzijske tolerancije od ±0,05 mm na kritičnim značajkama, s strožim ograničenjima koja se mogu postići kroz kovanje u kalupu ili stanice za brijanje. Zahtjevi za veličinu otvora, udaljenost koraka i ravnost trebaju se pregledati u skladu s industrijskim standardima kao što je ISO 2768. Za kaveze s bakrenim ležajevima s tankim stijenkama, na primjer, održavanje dosljedne debljine stjenke i koncentričnosti unutar 10 µm određuje dinamičku ravnotežu kaveza i razinu buke u primjenama preciznih motora. Dobavljač sa vlastitim dizajnom alata i CNC mogućnostima brušenja je bolje pozicioniran da održi mikro-tolerancije tijekom milijuna pogodaka.
Površinska obrada i naknadna obrada
Mnogi bakreni otisci koriste se u obliku u obliku, oslanjajući se na izvornu otpornost na koroziju. Kada je potrebna dodatna zaštita ili mogućnost lemljenja, galvanizirani završni slojevi od kositra, srebra ili nikla primjenjuju se selektivnim ili cjelokupnim procesima nanošenja. Tretmani pasivizacije i premazi protiv tamnjenja uobičajeni su za mjedene komponente namijenjene za vidljiva ili oštra okruženja. Dobavljač žigosanja trebao bi potvrditi adheziju ploče putem ispitivanja toplinskog udara i izmjeriti debljinu premaza u mikropresjecima.
Tipične primjene dijelova za utiskivanje bakra
Raznovrsnost žigosanih bakrenih komponenti ogleda se u njihovoj prisutnosti u raznim industrijama, od povezivanja čipova nanometarskih razmjera do industrijskih sklopnih uređaja za teške uvjete rada. Sljedeći primjeri predstavljaju aplikacije visoke vrijednosti gdje svojstva bakra izravno omogućuju izvedbu proizvoda.
Električne i elektroničke komponente
Više od 60% potrošnje bakra u žigosanom obliku završi u elektrodistribuciji i elektroničkom povezivanju. Terminalni blokovi, spojnice s osiguračima, trake za uzemljenje i EMI/RFI štitovi proizvode se u milijardama godišnje. Kontakti s žigom od fosforne bronce okosnica su modularnih konektora i čitača pametnih kartica, gdje se ne može pregovarati o dosljednoj sili umetanja i dugotrajnoj pouzdanosti.
Automobilski i industrijski ležajevi
Oznake bakrene legure igraju ključnu, ali često nevidljivu ulogu u rotirajućoj opremi. Bakreni kavezi za ležaje tankih stijenki zadržavaju kotrljajuće elemente u ležajevima elektromotora velike brzine, kombinirajući malu težinu s izvrsnom kompatibilnošću maziva. Kapice za zaštitu od prašine na ležajevima od mesinga i držači brtvila štite od onečišćenja dok održavaju točan aksijalni položaj. Ove komponente moraju izdržati centrifugalne sile, toplinske cikluse od -40 °C do 150 °C i milijune rotacijskih ciklusa bez deformacije.
Rješenja za upravljanje toplinom
Od rebara hladnjaka CPU-a do temeljnih ploča poluvodiča snage, žigosani bakreni dijelovi pružaju toplinski put neophodan za održavanje temperatura spoja unutar sigurnih radnih granica. Nizovi bakrenih rebara s utisnutim ili utisnutim rebrima nude veliku površinu i nizak pad tlaka na strani zraka, kritičan za hlađenje poslužitelja. Sposobnost utiskivanja zamršenih geometrija rebara i zatim njihovog lemljenja ili tvrdog lemljenja na toplinske cijevi pokazuje niz komplementarnih procesa koje kompetentan dobavljač utiskivanja može koordinirati.
Nabavka bakrenih dijelova za žigosanje: popis za kupca
Dobro pripremljen RFQ paket ubrzava točnost ponude i otkriva tehničku dubinu dobavljača prije ulaganja u alate. Sljedeći odjeljci prikazuju koje informacije sakupiti i kako procijeniti proizvodnu kompetenciju.
Što pripremiti prije nego što zatražite ponudu
- Detaljan 2D crtež i 3D CAD model: Uključite sve kritične dimenzije, tolerancije i referentne točke.
- Specifikacija materijala: Klasa legure, temperatura (npr. H02, H04) i svi preferirani certifikati dobavljača.
- Godišnji volumen i ritam isporuke: Kvantificirajte radi li se o dijelu u stalnom pogonu ili o oštroj potražnji temeljenoj na projektu.
- Zahtjevi za završnu obradu površine: Odredite je li goli bakar prihvatljiv ili se primjenjuju ograničenja za ostatke pozlaćenja, pasiviranja ili čišćenja.
- Aplikacijsko okruženje: Raspon radne temperature, izloženost kemikalijama i materijali dijelova za spajanje otkrivaju latentne rizike koji utječu na odabir materijala i oplate.
Provjera kvalitete i certifikati
Kompetentni dobavljač bakrenog žigosanja će pokazati statističku kontrolu procesa putem indeksa sposobnosti procesa (Cpk ≥ 1,33 za kritične karakteristike) i održavati sustav upravljanja kvalitetom s certifikatom ISO 9001. Za sigurnosne komponente za automobile, IATF 16949 certifikat dodaje dodatni sloj sprječavanja kvarova i sljedivosti. Certifikati o dolaznom materijalu trebali bi pokazivati sukladnost s ASTM B152 ili ekvivalentom, a sljedivost serije natrag do tvornice standardno je očekivanje. Izvješća o inspekciji prvog artikla koja sadrže puni dimenzijski raspored, mjerenja vodljivosti i mikrografski presjek utisnutih rubova pružaju objektivne dokaze o zrelosti procesa.
Procjena sposobnosti dobavljača
Osim cijene po komadu, procijenite širinu vlastitog dizajna i proizvodnje alata, raspon tonaže preše (obično 25 do 400 tona za utiskivanje bakra) i sekundarne operacije kao što su narezivanje navoja, zakivanje ili automatska optička inspekcija. Dobavljač koji dizajnira vlastite progresivne matrice i održava bazu podataka povijesti alata može brže reagirati na promjene dizajna i proaktivno planirati održavanje alata. Potražite dokumentirano iskustvo u proizvodnji bakrenih kaveza za ležaje tankih stijenki, zamršenih rebara hladnjaka ili kontinuiranih kontaktnih traka od fosforne bronce—ove primjene zahtijevaju duboko poznavanje materijala i kontrolu procesa što nedostaje generičkim kućama za žigosanje.
Precizno bakreno žigosanje nalazi se na sjecištu znanosti o materijalima, inženjerstva alata i ekonomije velike proizvodnje. Učvršćivanjem specifikacije za dominantne funkcionalne zahtjeve i ranim postavljanjem dobavljačima detaljnih pitanja o procesu, inženjerski timovi i timovi za nabavu mogu osigurati komponente koje ispunjavaju ciljeve izvedbe bez premija skrivenih troškova. Najbolji rezultati utiskivanja bakra dolaze iz partnerstva dizajn-proizvodnja gdje je dobavljačeva stručnost o materijalima i alatima uključena od faze koncepta nadalje.