简体中文
VIJESTI
Dom / Vijesti / Vijesti o industriji / Praktični vodič za dijelove za utiskivanje željeza: materijali, postupak i odabir dobavljača

Kada otisnuti željezni nosač stigne na proizvodnu traku, prva stvar koju iskusni inspektor provjerava nije otisnuta dimenzija. To je kvaliteta ruba, ravnost preko površine i je li savijanje pravo. Sva tri vam govore je li dobavljač shvatio dio kao sastavnu komponentu, a ne samo ravni oblik. U našoj radionici za žigosanje vidjeli smo mnoge crteže koji izgledaju jednostavno, ali zahtijevaju materijalno znanje i iskustvo u kalupu da bi se pravilno izradili.
Izvedba dijela za utiskivanje željeza ovisi o stupnju materijala, dizajnu matrice i kontroli procesa. Ta kombinacija odlučuje hoće li dio izdržati vibracije, pritisak i temperaturu u primjeni. Ako vaš dobavljač ispravi samo jedan od tih čimbenika, dio će se pokvariti na način koji je teško otkriti dok se već ne ugradi.
Dio za utiskivanje od željeza je komponenta koja se proizvodi ubacivanjem ravnog koluta ili metalnog lima u prešu za utiskivanje, gdje set matrica reže, savija ili oblikuje materijal. U industrijskim razgovorima kategorija obično pokriva niskougljični čelik, ugljični čelik, opružni čelik, a ponekad i nehrđajući čelik. Proces proizvodi jednostavne podloške, montažne nosače, brtve i mehanička kućišta, kao i složene oblike sa strogim dimenzionalnim zahtjevima.
Ono što razlikuje željezno utiskivanje od opće proizvodnje lima je ponovljivost. Nakon što je matrica provjerena, svaki udarac proizvodi isti presjek s minimalnim varijacijama. Zbog te dosljednosti proizvođači automobila, elektronike i medicinske opreme koriste otisnute dijelove za velike količine proizvodnje. Za šire objašnjenje procesa i njegovih prednosti pogledajte naš pregled upotrebe dijelova za utiskivanje željeza i procesa proizvodnje.
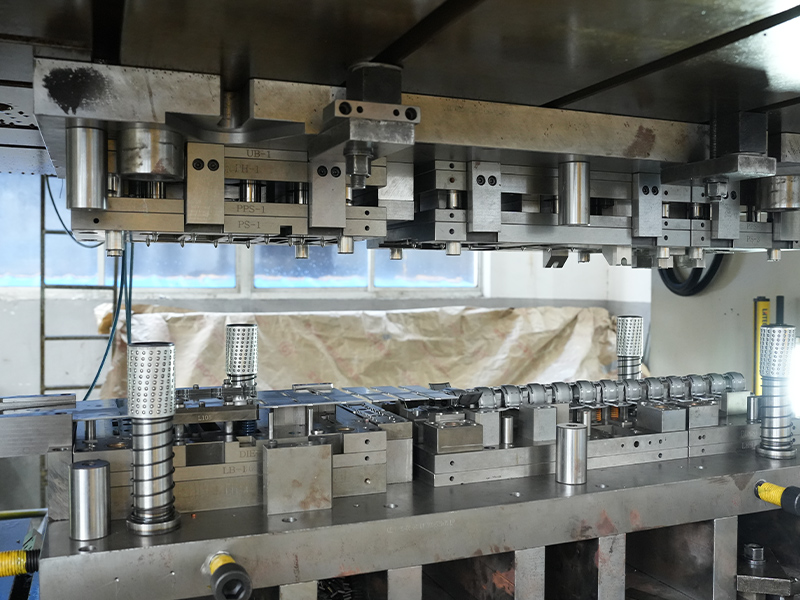
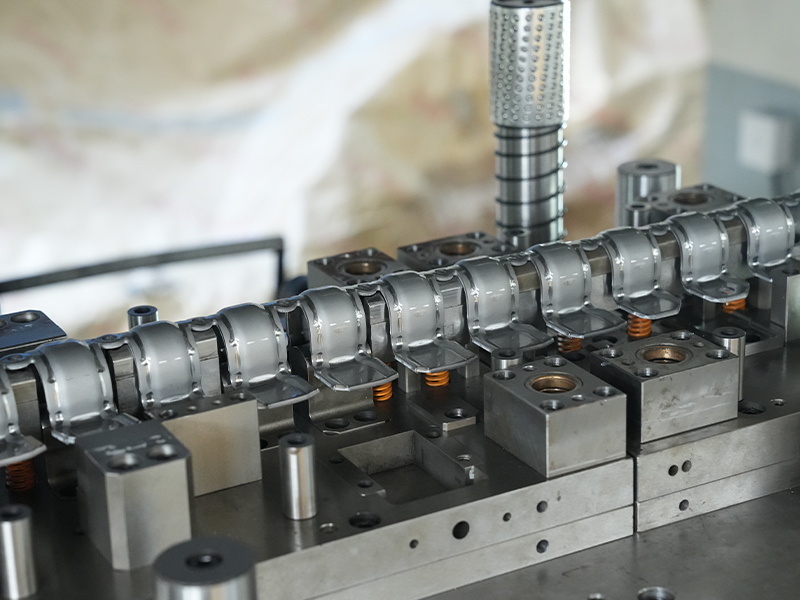
Redoslijed počinje zavojnicom ili prazninom, a svaka se operacija odvija u matrici. Probijanjem i bušenjem uklonite vanjski profil i unutarnje rupe. Savijanje i izvlačenje preoblikuju metal. Jednostavna matrica izvodi jednu operaciju; progresivna matrica nosi traku kroz nekoliko stanica i oblikuje kompletan dio u jednom ciklusu prešanja.
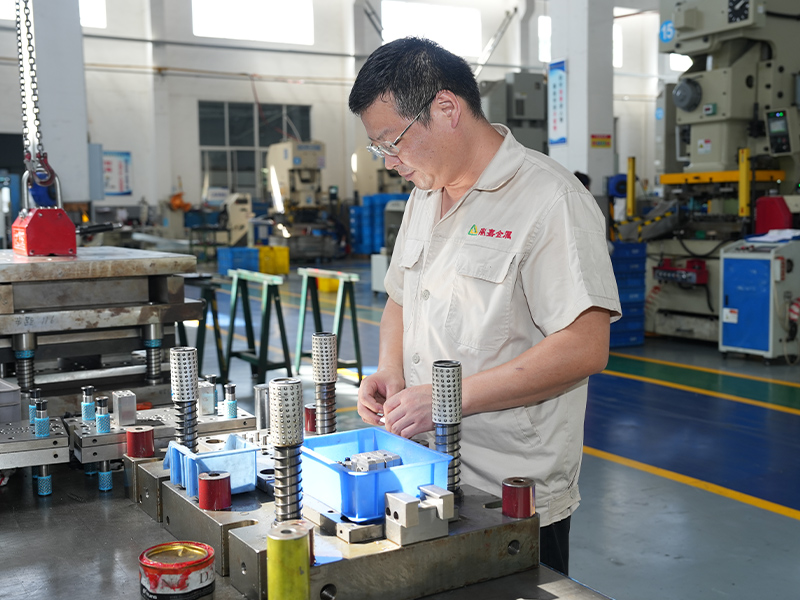
Dizajn matrice je mjesto gdje se zapravo odlučuje o cijeni i kvaliteti štancanja. Iskusni proizvođač može prilagoditi dopuštenje za savijanje, pomaknuti pilotsku rupu ili redizajnirati raspored trake prije nego što se čelik izreže. U Changzhou Dingjia Metal Technology dizajniramo, gradimo i održavamo vlastite kalupe. To čini cikluse izmjene kratkim i pomaže produkcijskom timu da shvati zašto se značajka mora kontrolirati.
Naša soba za tisak ima 24 preše i može obraditi štancanje koje zahtijeva do 500 tona sile. Tvornica zauzima 5400 četvornih metara, a dodali smo još 1500 četvornih metara 2024. kako bismo proširili sekundarne operacije. Ova je ljestvica korisna za kupce koji trebaju više od jednog prototipa; omogućuje nam rad s progresivnim alatima pri proizvodnim brzinama, dok još uvijek ima mjesta za male serije.
Najčešći izgovor za neispravan žigosani dio je "tražili smo željezo". Bez stupnja materijala, dobavljač žigosanja ne može predvidjeti savitljivost, kvalitetu rubova ili hoće li dio izdržati svoje opterećenje. Tablica u nastavku uspoređuje glavne obitelji na bazi željeza koje se koriste za žigosanje.
| Materijalna obitelj | Tipične ocjene | Što očekivati | Zajednički žigosani dijelovi |
|---|---|---|---|
| Niskougljični čelik | DC01, SPCC, Q195 | Dobra mogućnost oblikovanja, niska cijena, lako se pločasti; niža čvrstoća od klasa s većim udjelom ugljika. | Nosači, montažne ploče, poklopci, kućišta. |
| Ugljični čelik | Q235B, S275JR | Veća čvrstoća i krutost; manje oprašta u uskim zavojima nego niskougljični čelik. | Nosivi nosači, okviri, prirubne komponente. |
| Opružni čelik | 65Mn, Ck67 | Tvrdoća, elastičnost i otpornost na zamor nakon toplinske obrade. | Stezaljke, opruge, ploče za podešavanje sjedala, utisnuti metalni šrapnel. |
| Nehrđajući čelik | 304, 316, 410 | Otpornost na koroziju i toplinu; čvrstoća s tanjim dijelovima stijenke. | Brtve, toplinski štitovi, turbo brtveni prstenovi, nosači. |
Ako će dio biti pocinčan ili fosfatiran, obratite pozornost na osnovnu površinu. Kamenac, ostaci ulja ili mrlje u sirovoj zavojnici pojavit će se nakon presvlačenja. Klasa također utječe na količinu opruge: materijal visoke čvrstoće može zahtijevati malu kompenzaciju matrice, a debljina mora ostati unutar tolerancije da bi matrica radila ispravno. Uzmite u obzir i smjer zrna; savijanje paralelno sa smjerom valjanja može puknuti na oštrom radijusu, tako da će dobar dobavljač prilagoditi orijentaciju dodavanja kada je to moguće.
Najveći korisnici dijelova za utiskivanje željeza su proizvođači automobila, elektronike, industrijske opreme i medicinskih uređaja. Razlog je jednostavan: utiskivanje osigurava dimenzionalnu konzistentnost na koju se oslanjaju montažne linije, po cijeni po dijelu koju strojna obrada ne može dostići za velike količine.
Nosači, ploče za podešavanje sjedala, komponente pretvarača zakretnog momenta, turbo brtvene brtve i toplinski štitovi tipični su žigosani dijelovi. Utisnuta željezna brtva u ventilu ili pumpi mora sjediti ravno i ravnomjerno se stisnuti; svaka valovitost stvara put curenja. Za detaljniji pregled uobičajenih dizajna, naša stranica proizvoda za a utisnuta željezna brtva pokazuje kako izgleda dio spreman za proizvodnju.
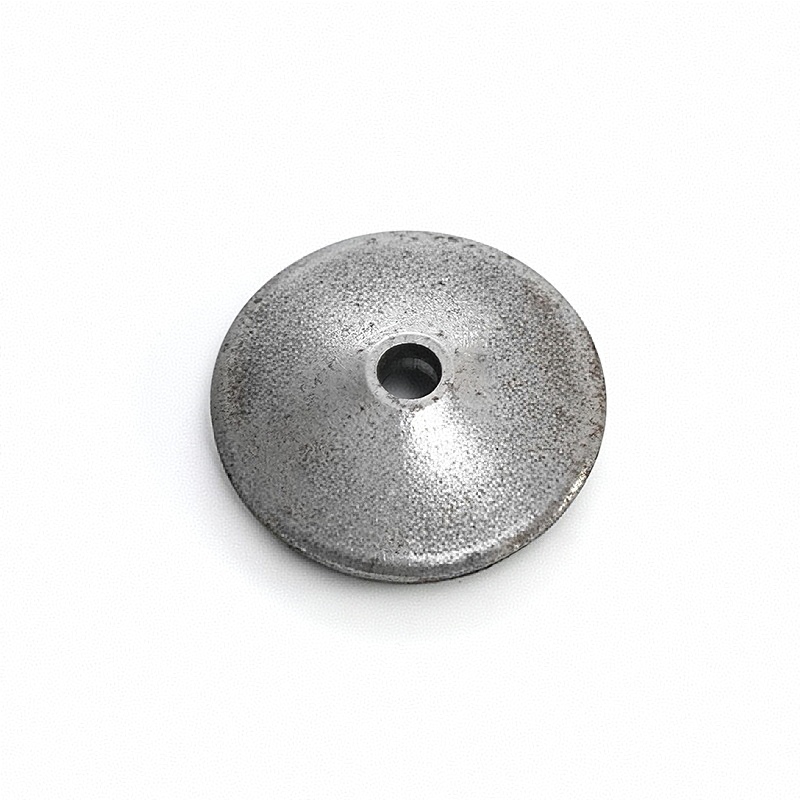 Dobavljači željeznih brtvila po narudžbi, tvrtka Changzhou Dingjia Metal Technology Co., Ltd. je kineski dobavljač željeznih brtvila po mjeri i tvrtka za brtvljenje željeznih brtvi, naša željezna brtva... Pogledajte proizvod →
Manji utisnuti dijelovi često ulaze u kućišta solenoida, kućišta za brtvljenje kondenzatora, igle i konektore. Kada su komponenti potrebna feromagnetska svojstva, materijal na bazi željeza je prirodan izbor. Kućište elektromagnetskog ventila, na primjer, koncentrira magnetsko polje dok održava sklop kompaktnim. Mi proizvodimo kućišta elektromagnetskih ventila od željeza za sustave upravljanja tekućinom i elektromehaničke sustave, sa značajkama provjerenim prema funkcionalnim zahtjevima kupca.
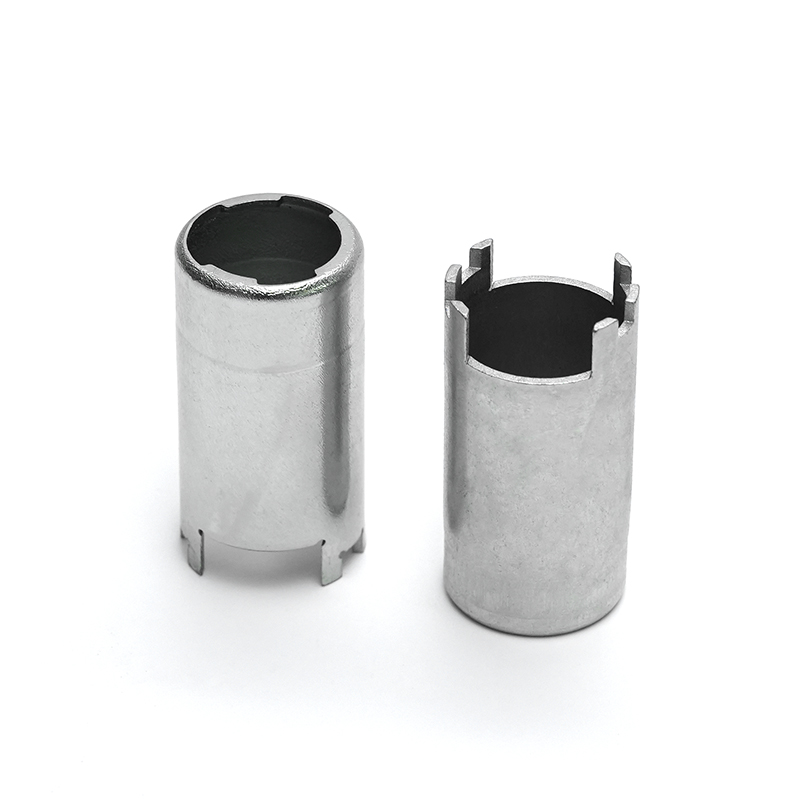 Dobavljači kućišta solenoidnog ventila od željeznog željeza po narudžbi, tvrtka Changzhou Dingjia Metal Technology Co., Ltd. je kineski dobavljač kućišta elektromagnetskog ventila od željeznog žiga i elektromagnetnog ventila od žigosanog željeza... Pogledajte proizvod →
Frikcijske ploče, nosači zahvata zupčanika, sklopovi jezgre ventila i pregrade za ulje su utisnuti jer se procesom može održati ravnost i položaj rupe bez skupe strojne obrade. Pregrada za ulje unutar mjenjača sprječava prskanje ulja na mjestima gdje stvara otpor; progresivna matrica održava savijene jezičke i rupe dosljednima u volumenu. Za više detalja pogledajte naš žigosano željezo oil baffle , koji je dizajniran za primjenu u kontroli ulja.
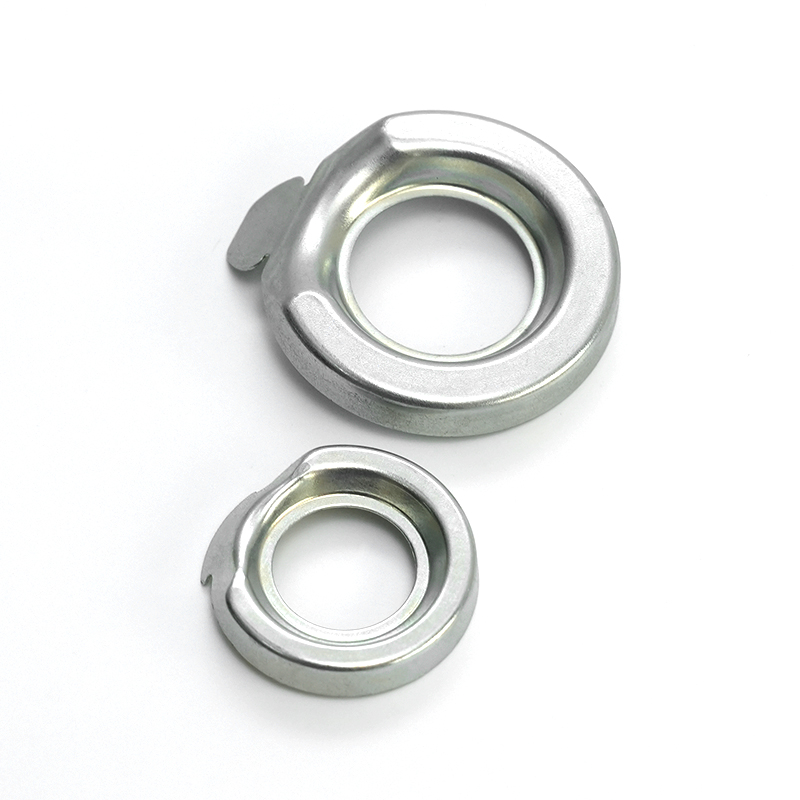 Dobavljači željeznih pregrada za ulje po narudžbi, tvrtka Changzhou Dingjia Metal Technology Co., Ltd. je kineski dobavljač željeznih uljnih pregrada po narudžbi i tvrtka za žigosane željezne uljne pregrade, S... Pogledajte proizvod →
Kompletan zahtjev za ponudu uključuje crtež, ocjenu materijala, završnu obradu površine i kritične funkcije. Ako navedete osnovni materijal, ali izostavite stanje ruba, dobavljač će napraviti pretpostavke koje mogu ali ne moraju odgovarati vašem sklopu.
Za opće tolerancije mnogi se kupci pozivaju na ISO 2768-1. Automobilski projekti često dodaju PPAP dokumentaciju, inspekciju prvog artikla i materijalne certifikate. Dobar dobavljač tražit će te pojedinosti prije ponude, a ne nakon što je matrica izrađena.
Kompetentni dobavljač pregledava crtež radi proizvodnosti prije ponude. Oni bi trebali pokazati je li rupa preblizu savijanju, hoće li mali radijus napuknuti materijal ili ako je tolerancija manja nego što proces može izdržati. Ako dobavljač samo citira vaš crtež bez postavljanja pitanja, proizvodni rizik ostaje na vašoj strani.
U našem pogonu pregled kalupa, inspekcija prvog artikla i provjere u procesu dio su našeg standardnog tijeka rada. Također održavamo održavanje kalupa unutar kuće, što je važno za duge proizvodne serije. Kapacitet preše manje je bitan od sposobnosti usklađivanja dizajna matrice s funkcijom i volumenom dijela.
Prije nego što pošaljete zahtjev za ponudu, provjerite navodi li crtež standard materijala, kritične površine i očekivani godišnji volumen. Ta tri detalja omogućuju dobavljaču štancanja da predloži pravu vrstu matrice i realnu strukturu troškova. Ako niste sigurni može li dio za utiskivanje željeza zamijeniti strojno obrađenu ili proizvedenu komponentu, pošaljite crtež i dopustite inženjeru proizvodnje da ga pregleda što prije. Naš tim se bavi dizajnom kalupa, razvojem uzoraka i proizvodnjom; spremni smo odgovoriti na pitanja o dizajnu prije faze citiranja, jer se tu odlučuje o stvarnoj cijeni dijela za utiskivanje željeza. Za raspravu o određenom dijelu, obratite se našem inženjerskom timu .
Dijelovi za utiskivanje od nehrđajućeg čelika: Vodič za kupce o stupnjevima, tolerancijama i primjenama
2026-08-07Dizajn progresivne matrice: proces, raspored trake, tolerancije i troškovi alata
2026-08-21Vaša adresa e -pošte neće biti objavljena. Označena su potrebna polja *
Naš metalni šrapnel od nehrđajućeg čelika je komponenta visokih performansi dizajnirana tako da ispunjava zahtjevne potrebe industrija koje trebaju preciznost, trajnost i otpornost na teška okružen...
Pogledajte detalje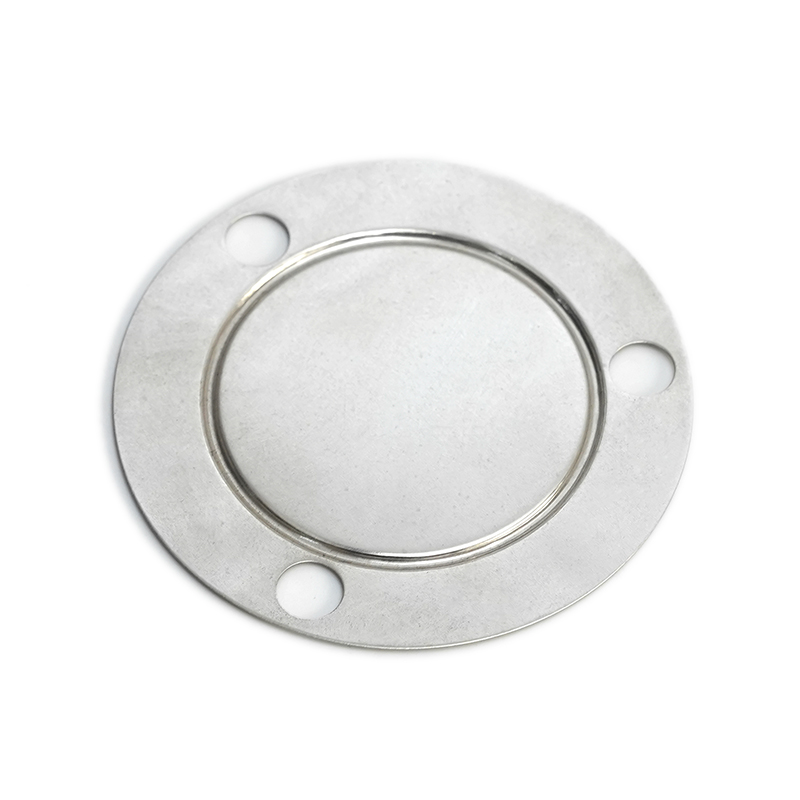
Naš otporan na habanje i visokotlačni nehrđajući čelik projektiran je za izdržavanje uvjeta i pružanje izuzetnih performansi u raznim industrijskim primjenama. Napravljen od nehrđajućeg čelika vrhu...
Pogledajte detalje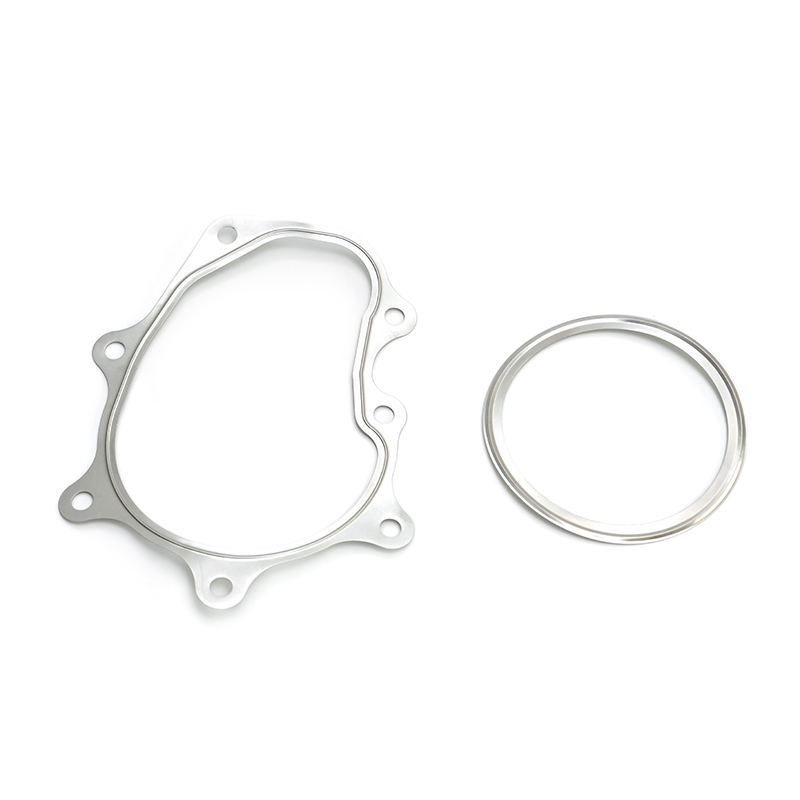
Naša brtva za brtvljenje od nehrđajućeg čelika projektirana je za visoko performanse u motorima s turbopunjenjem, pružajući snažno, pouzdano brtvljenje kako bi se spriječilo curenje ispušnih plinov...
Pogledajte detalje
Kućište magnetskog ventila od žičanog željeza je precizno inženjerirana komponenta dizajnirana za oblaganje i zaštitu sustava solenoidnih ventila. Izrađen pomoću naprednih procesa žigosavanja metal...
Pogledajte detalje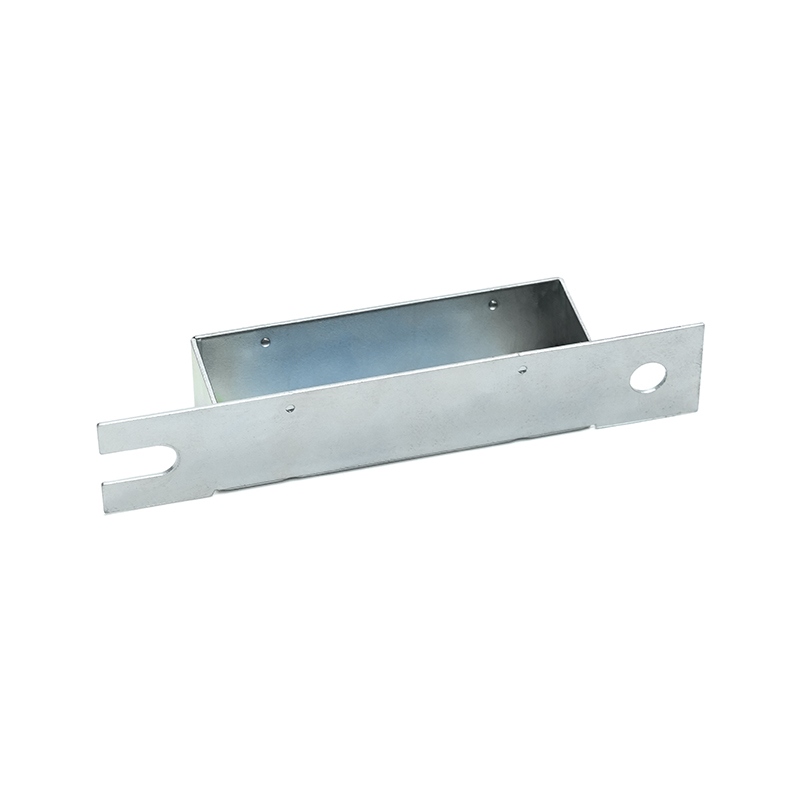
Kućište za brtvljenje željeznog kondenzatora precizno je metalna komponenta s žičanom utisnutom za oblaganje i zaštitu kondenzatora, osiguravajući njihove dugoročne performanse i pouzdanost. Izrađe...
Pogledajte detalje
Naša brtva željeza je rješenje za brtvljenje visokih performansi dizajnirano za pružanje trajnih i pouzdanih performansi u širokom rasponu industrijskih primjena. Proizvedeno od visokokvalitetnih ž...
Pogledajte detalje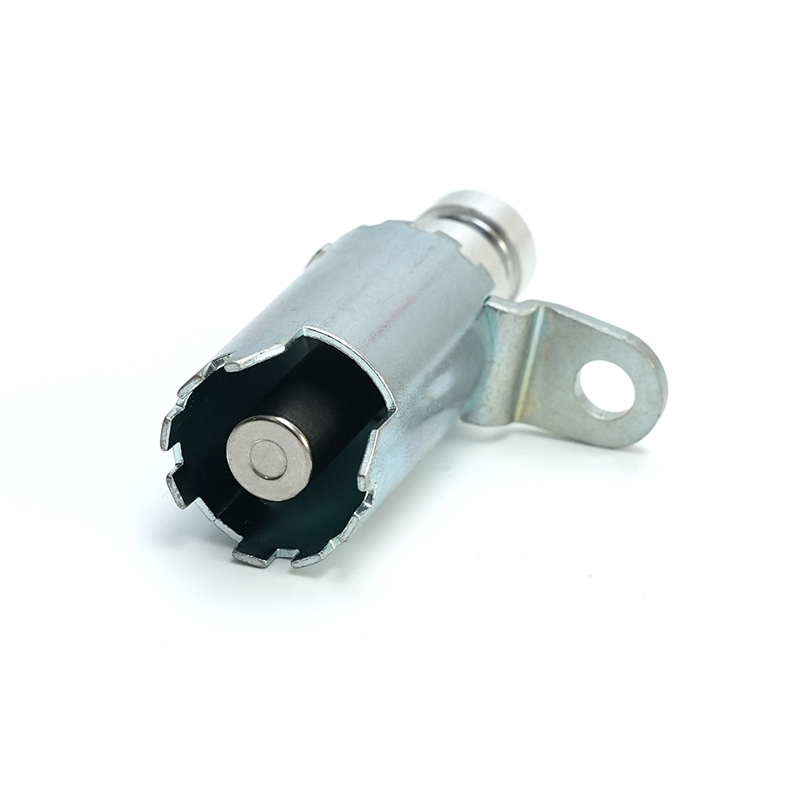
Sklop jezgre željeznog ventila izrađen je tehnologijom žigosavanja i izrađen je od visokokvalitetnog željeznog materijala, precizno utisnut u oblik. Ova se komponenta široko koristi u različitim su...
Pogledajte detalje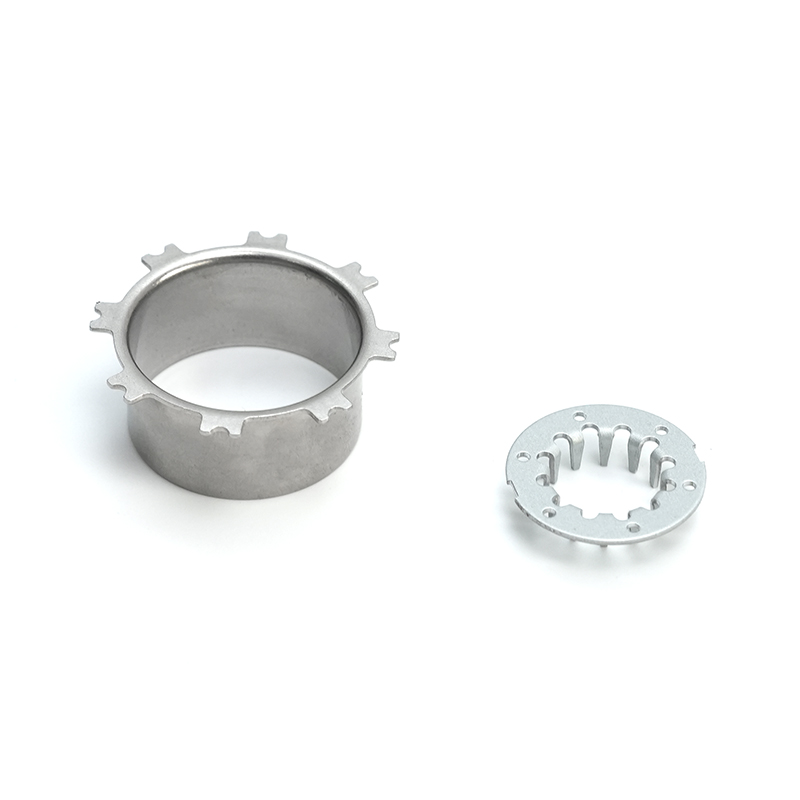
Naš nosač za ugradnju željeza je robusno, svestrano i vrlo izdržljivo rješenje za podršku dizajnirano za širok raspon industrijskih i komercijalnih primjena. Izgrađen od željeza vrhunskog razreda, ...
Pogledajte detalje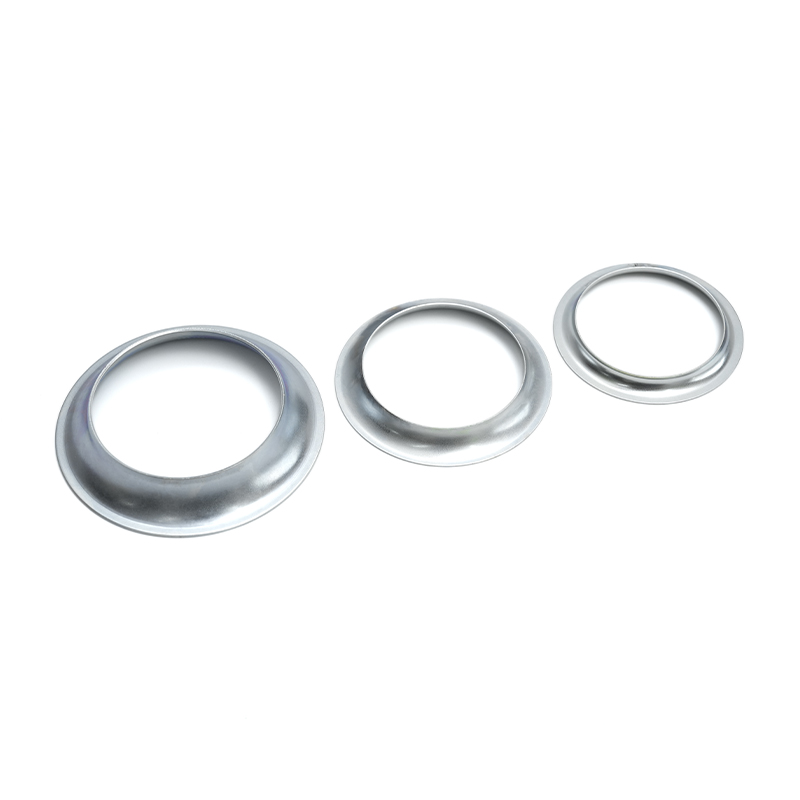
Naš poklopac za tišinu od željeznog aluminija je visoko performansa, izdržljiva otopina dizajnirana za učinkovito smanjenje buke i vibracija u širokom rasponu industrijskih i mehaničkih primjena. K...
Pogledajte detalje
Naš kavez s bakrenim tankim zidom je bitna komponenta dizajnirana za upotrebu u preciznim ležajevima, koja nudi izdržljivost i učinkovite performanse u različitim industrijskim primjenama. Izgrađen...
Pogledajte detalje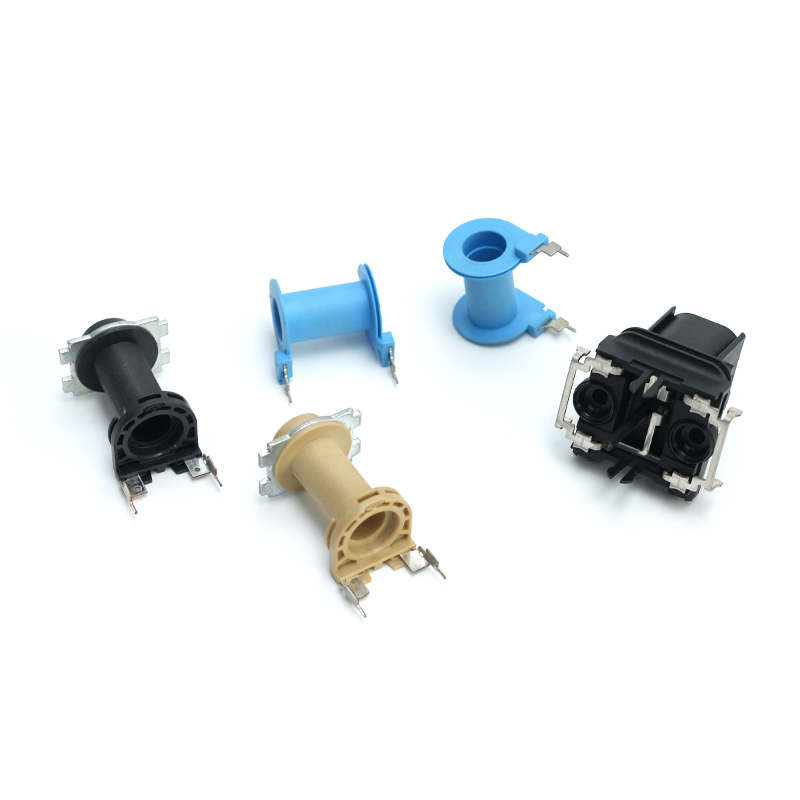
Sklop igle igle s bakrenim konzerviranim magnetnim ventilom je precizno inženjerirana komponenta dizajnirana za poboljšanje performansi i pouzdanosti solenoidnih ventila koji se koriste u različiti...
Pogledajte detalje
Fosforni brončani konektori su električne komponente izrađene precizno izrađene od bakrene legure koja kombinira bakar, kositar i fosfor. Ovaj specijalizirani materijal nudi jedinstveni spoj elektr...
Pogledajte detaljeKontaktivni podaci
Address: No.6 Qiasheng North Road, industrijski park Caoqiao, grad Xueyan, okrug Wujin, grad Changzhou, provincija Jiangsu
TEL: 86-150692548
Ako ste zainteresirani za naše proizvode, obratite nam se
 Proizvođači željeznih i obojenih metalnih žigosa