简体中文
VIJESTI
Dom / Vijesti / Vijesti o industriji / Dizajn progresivne matrice: proces, raspored trake, tolerancije i troškovi alata

Inženjer šalje ispis dijela za nosač od nehrđajućeg čelika koji će se nalaziti blizu turbopunjača na novoj platformi vozila. Predviđeni volumen je 400.000 komada godišnje, a jedna montažna rupa mora imati toleranciju od /-0,05 mm. U roku od nekoliko dana, dobavljač alata odgovara s rasporedom trake koji pokazuje kako će zavojnice biti probušene, obrezane, oblikovane i odrezane u gotovu konzolu pri otprilike 250 udaraca u minuti. Taj odgovor je mjesto gdje progresivni dizajn matrice ili zarađuje ili počinje stvarati probleme.
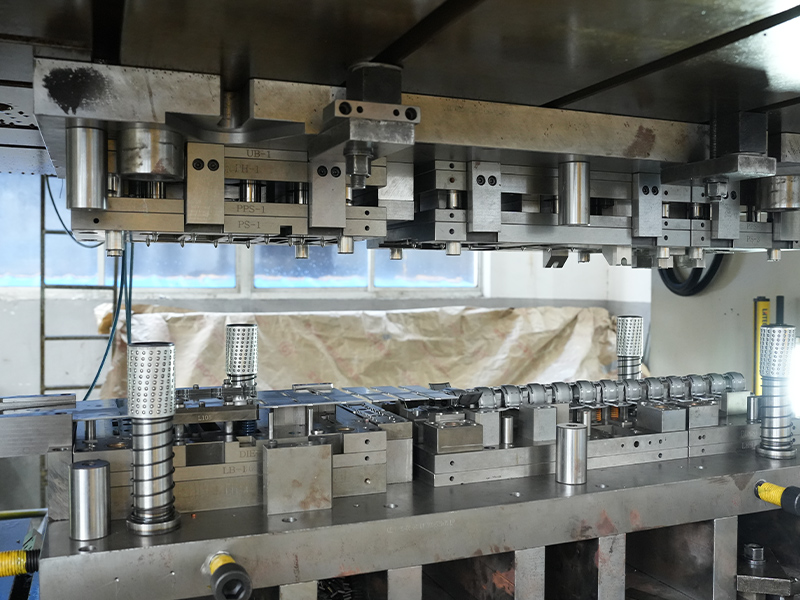
Progresivni dizajn matrice je raspored višestrukih operacija utiskivanja na jednom setu matrica tako da svaki hod preše daje potpuni dio. Zaslužuje veliku pozornost jer raspored matrice određuje kvalitetu svakog dijela proizvedenog tijekom vijeka trajanja alata, cijenu samog alata i vrijeme potrebno između narudžbe i proizvodnje.
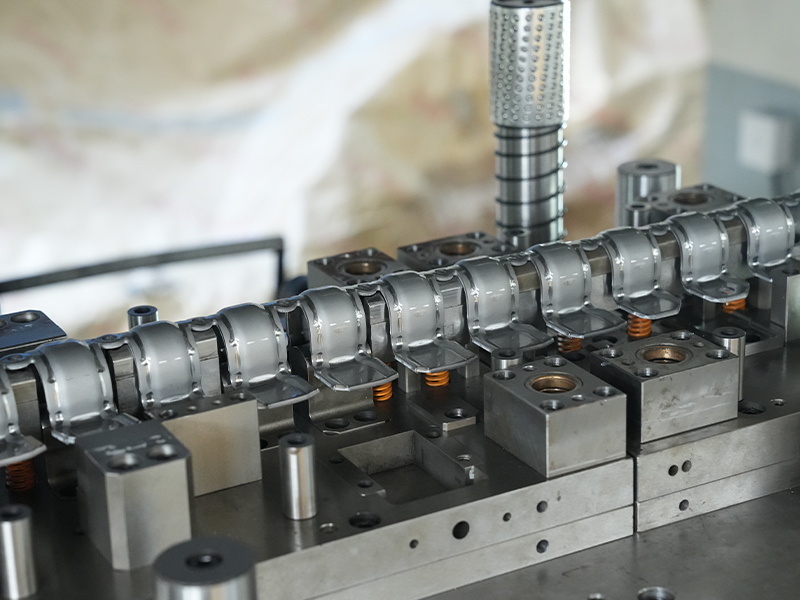
Progresivna matrica radi na kontinuiranoj traci metala. Traka napreduje za fiksnu udaljenost, koja se naziva korak ili duljina napredovanja, sa svakim hodom pritiska. Na svakoj stanici odvija se jedna operacija: probuši se pilotska rupa, izreže se kontura, savije se prirubnica, iscrta se čašica ili se utisne značajka. Na završnoj stanici, gotovi dio se odvaja od noseće trake koja ga je provela kroz matricu.
Glavni elementi progresivnog dizajna matrice su:
Redoslijed i dizajn nosača nisu detalji. Oni su okosnica cijelog procesa, jer svaka nizvodna stanica ovisi o tome da materijal stigne na pravo mjesto u pravom obliku.
Dizajn progresivne matrice slijedi ponovljiv tijek rada. Preskakanje bilo kojeg koraka obično se kasnije pokaže kao problem na tisku.
Raspored trake je najvažniji korak. Loš raspored s nestabilnim nosačem ili slabim upravljanjem ne može se popraviti boljom strojnom obradom; ne uspije na preši, ponekad tek nakon što se naprave tisuće dijelova. Iz tog razloga iskusni dizajneri matrica troše više vremena na raspored trake nego na bilo koju drugu fazu.
Ponašanje materijala početna je točka svakog progresivnog dizajna matrice. Tvrđi tipovi kao što su nehrđajući čelik 304, 316 i 410 otvrdnu tijekom oblikovanja, tako da matrica mora ostaviti dovoljno slobodnog prostora i ponekad uključivati korake za smanjenje naprezanja. Aluminij i njegove legure lako se formiraju, ali imaju tendenciju žuči na površinama alata, tako da su podmazivanje, polirani alatni čelik i kontrolirani zazori neophodni. Bakrene legure nude izvrsnu vodljivost i duktilnost, ali zahtijevaju oštar alat kako bi se spriječile oštrice na područjima električnog kontakta. Pocinčani ili pocinčani čelik može izgubiti svoj premaz na posječenim rubovima, tako da dizajner mora kontrolirati zazor i geometriju rubova kako bi zaštitio sloj.
| Materijal | Tipični progresivni dijelovi matrice | Dizajn razmatranja |
|---|---|---|
| Nehrđajući čelik (304, 316, 410) | Nosači, brtve, toplinski štitovi | Rad otvrdnjava; potrebna su izdašna odobrenja i ponekad tretman nakon žigosanja |
| Aluminij i aluminijske legure | Hladnjaci, čepovi za punjenje | Lagan i oblikovan; gledajte galling, springback i površinsku obradu |
| Bakar i mjed | Konektori, igle, poklopci ležajeva | Izvrsna sposobnost oblikovanja; oštar alat potreban za kontrolu neravnina |
| Cink i pocinčani čelik | Kućišta motora, amortizeri | Premaz se može ljuštiti; uski razmak čuva zaštitu rubova |
An automobilska čelična prirubnica je dobar primjer dijela koji izgleda jednostavno, ali uvelike ovisi o napredovanju. Geometrija prirubnice, uzorak rupa i zahtjevi za ravnost obično tjeraju dizajnera da kombinira stanice za bušenje, obrezivanje i oblikovanje, a matrica mora održavati dimenzijsku stabilnost tijekom dugih proizvodnih serija.
 Dobavljači čeličnih prirubnica za automobile po narudžbi, tvrtka Changzhou Dingjia Metal Technology Co., Ltd. je kineski dobavljač čeličnih prirubnica za automobile i tvrtka za čelične prirubnice za automobile, naša... Pogledajte proizvod →
Razmak između stanica definira duljinu dodavanja i, zauzvrat, broj dijelova proizvedenih po hodu. Kraći korak povećava učinak, ali može ostaviti premalo prostora za alate za duboko oblikovanje. Noseća traka mora ostati dovoljno čvrsta da pomakne dio kroz svaku stanicu, a opet dovoljno uska da održi visoku iskoristivost materijala. Pilotiranje je sigurno samo kada pilotske rupe prežive do konačne stanice, tako da ih raspored ne smije prerano odrezati. Ovi kompromisi razlog su zašto su pregledi izgleda traka važni prije početka izrade alata.
Moderni progresivni dizajn matrice rutinski održava položaj rupa na /-0,05 mm i ravnost unutar 0,1 mm za male do srednje dijelove, ali dostižne vrijednosti ovise o debljini materijala, širini trake, veličini dijela i broju stanica. U primjenama motora na visokim temperaturama, a turbo brtva od nehrđajućeg čelika zahtijeva čvrstu ravnost i rubove bez neravnina jer svaka nesavršenost može ugroziti brtvljenje. Dizajner matrice koji razumije funkciju svake značajke zna koje su tolerancije kritične, a koje sekundarne, a to znanje izravno utječe na cijenu alata.
 Dobavljači turbobrtvenih brtvila od nehrđajućeg čelika po narudžbi, tvrtka Changzhou Dingjia Metal Technology Co., Ltd. je kineski dobavljač turbo brtvenih brtvila od nehrđajućeg čelika po mjeri i turbo more od nehrđajućeg čelika... Pogledajte proizvod →
Progresivna matrica je rijetko najjeftiniji način za izradu prototipa i nije pravi odgovor za svaki dio. Sam alat može koštati nekoliko tisuća dolara za jednostavan dizajn s dvije stanice ili više od šest znamenki za složenu matricu s mnogo operacija oblikovanja. Ekonomija obično daje prednost progresivnom kalupu kada je godišnji volumen dovoljno visok da niski trošak po dijelu kompenzira ulaganje u alate.
Prema rasporedu, tipična progresivna matrica za malo štancanje traje četiri do deset tjedana za projektiranje i izradu. Složena geometrija, tvrdi materijali i niske tolerancije proširuju taj prozor jer isprobavanje i uzorkovanje traju dulje. Planirajte barem jedan krug odobrenja uzoraka i potvrdite tko snosi troškove promjena uzrokovanih ažuriranjem dizajna na strani korisnika.
Glavni pokretači troškova u progresivnom dizajnu matrice uključuju:
Čak i iskusni timovi vide iste probleme koji se ponavljaju u progresivnom dizajnu kalupa. Rano prepoznavanje ovih problema smanjuje rizik za kupca.
Većina ovih problema ima isti temeljni uzrok: matrica je dizajnirana prije nego što se u potpunosti razumiju materijal i proces. Dobavljač s iskustvom u proizvodnji niza materijala može označiti ove probleme tijekom ponude umjesto tijekom isprobavanja.
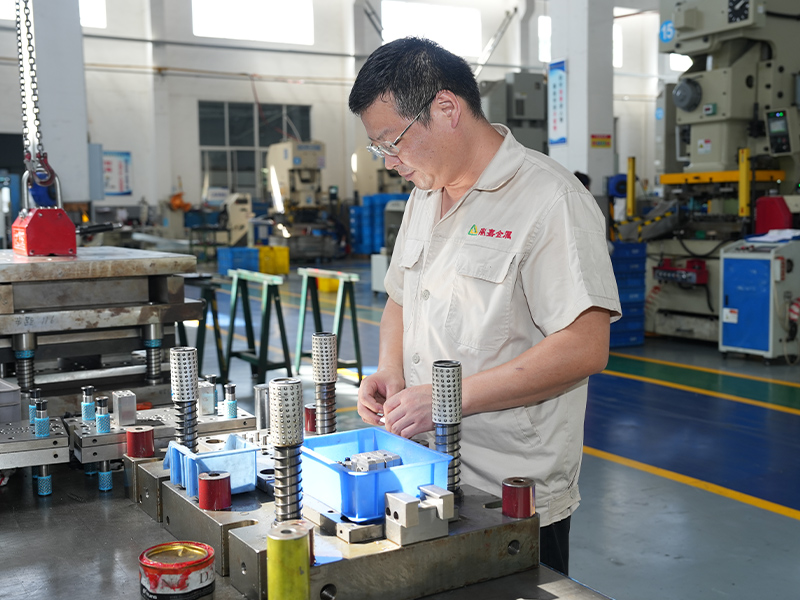
Pravi partner donosi više od preše i matrice. Potražite dobavljača koji dizajnira i izrađuje vlastite progresivne matrice, ima kapacitet preše za pokretanje vlastite proizvodnje i može pokazati iskustvo sa željeznim i neželjeznim metalima. Sustav upravljanja kvalitetom dodaje povjerenje da su alati, uzorkovanje i koraci proizvodnje dokumentirani. Što je najvažnije, dobavljač bi trebao biti voljan razgovarati o rasporedu trake, strategiji tolerancije i izboru materijala prije nego što se ponuda zaključi.
U Changzhou Dingjia Metal Technology, isti inženjerski tim koji dizajnira progresivnu matricu također podržava sastavljanje matrice i liniju za utiskivanje. Naš kapacitet utiskivanja doseže 500 tona, a naš proizvodni asortiman pokriva dijelove na bazi nehrđajućeg čelika, željeza, automobilskog čelika, aluminija, bakra i cinka. Ta struktura znači da znanje o materijalima i povratne informacije o proizvodnji ulaze izravno u svaki pregled dizajna. Za nove projekte pilota za punjenje energije također smo primijenili progresivne pristupe na komponente kao što su utisnuta aluminijska grijaća ploča ventilatora , gdje su važni toplinska izvedba, ravnost i kvaliteta površine.
 Prilagođeno utisnuta aluminijska ploča za grijanje ventilatora Dobavljači novih čepova za punjenje energije, Dobavljači i ... Pogledajte proizvod →
Da biste se pripremili za sljedeći dio, pregledajte naš praktični vodič za dijelove za precizno žigosanje vidjeti kako materijal, alati i faktori proizvodnje međusobno djeluju. Ako već imate ispis ili 3D model, možete kontaktirajte tim za raspravu o rasporedu trake i planu alata prije nego što se posvetite punoj investiciji.
Progresivni dizajn matrice nagrađuje inženjere i kupce koji gledaju dalje od ponude. Raspored trake, redoslijed stanica, odabir alatnog čelika i znanje o materijalima iza matrice odlučuju hoće li vaš dio stići na vrijeme, zadržati svoju toleranciju i ostati cjenovno pristupačan u količini. Zatražite da vidite izgled, preispitajte pretpostavke i odaberite partnera čiji će inženjeri kalupa razgovarati s vama prije rezanja čelika.
Vaša adresa e -pošte neće biti objavljena. Označena su potrebna polja *
Naša brtva za brtvljenje od nehrđajućeg čelika projektirana je za visoko performanse u motorima s turbopunjenjem, pružajući snažno, pouzdano brtvljenje kako bi se spriječilo curenje ispušnih plinov...
Pogledajte detalje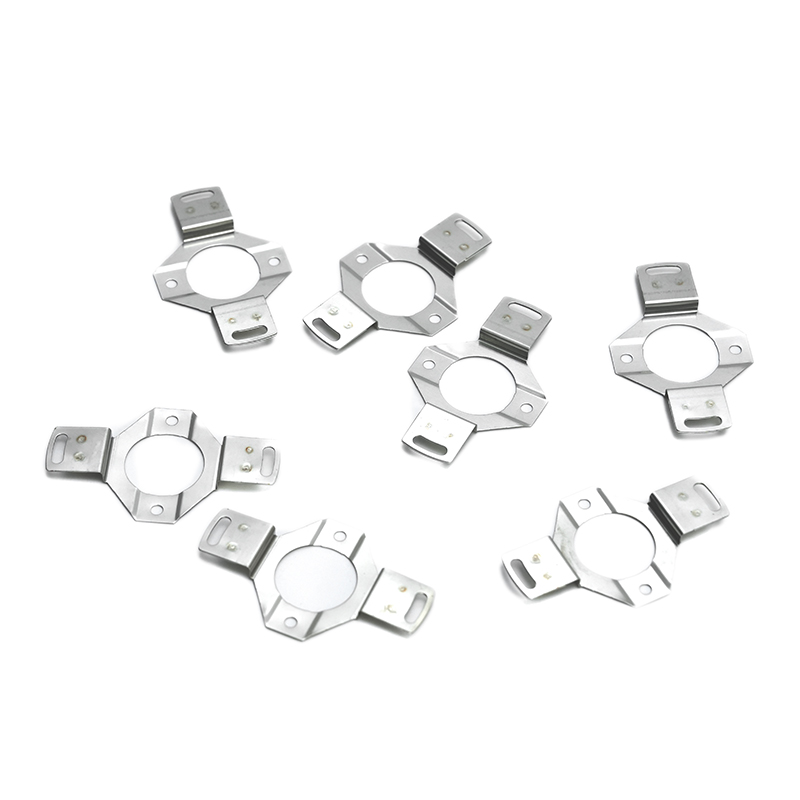
Naš nosač otporan na habanje od nehrđajućeg čelika projektiran je za aplikacije visokih performansi gdje su trajnost i čvrstoća najvažniji. Napravljen od vrhunskog nehrđajućeg čelika, ovaj je nosač...
Pogledajte detalje
Naši crni propusni željezni čahuri su izdržljivi, visokokvalitetni komponente dizajnirane za razne industrijske primjene, nudeći izuzetnu snagu, otpornost na habanje i dugoročne performanse. Ove su...
Pogledajte detalje
Kućište magnetskog ventila od žičanog željeza je precizno inženjerirana komponenta dizajnirana za oblaganje i zaštitu sustava solenoidnih ventila. Izrađen pomoću naprednih procesa žigosavanja metal...
Pogledajte detalje
Naš nosač za ugradnju željeza je robusno, svestrano i vrlo izdržljivo rješenje za podršku dizajnirano za širok raspon industrijskih i komercijalnih primjena. Izgrađen od željeza vrhunskog razreda, ...
Pogledajte detalje
Ploča za podešavanje sjedala od 65 mn željeza je metalna komponenta za utiskivanje precizno izrađene od čelika visokog ugljika (65 mn), materijala poznatog po svojoj tvrdoći, vlačnoj čvrstoći i otp...
Pogledajte detalje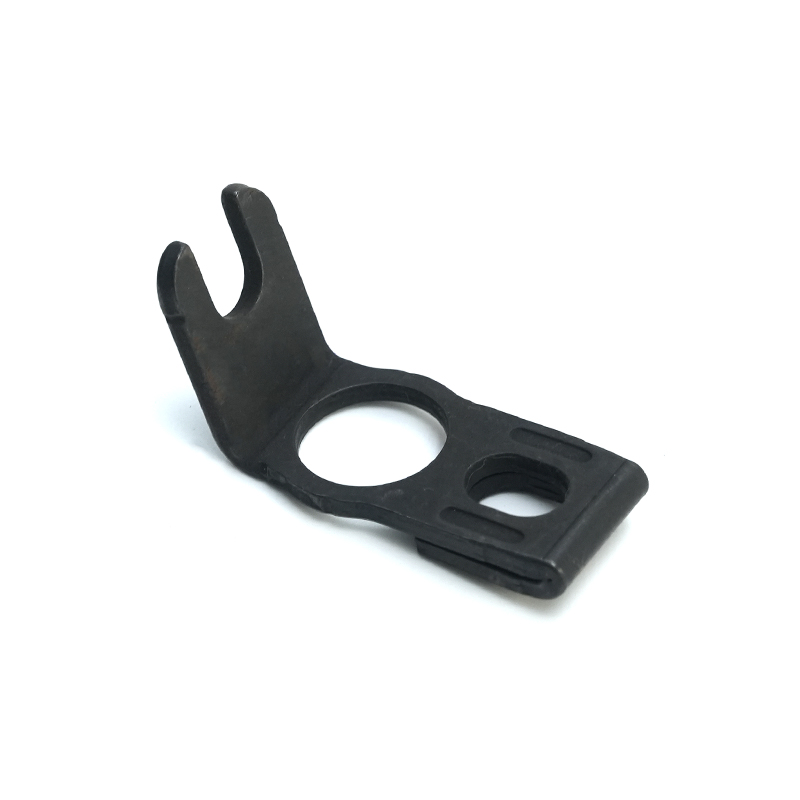
Nosač za angažiranje željeznog zupčanika robusna je, precizno inženjerirana komponenta dizajnirana kako bi se osiguralo sigurno i učinkovito uključivanje zupčanika u različitim mehaničkim sustavima...
Pogledajte detalje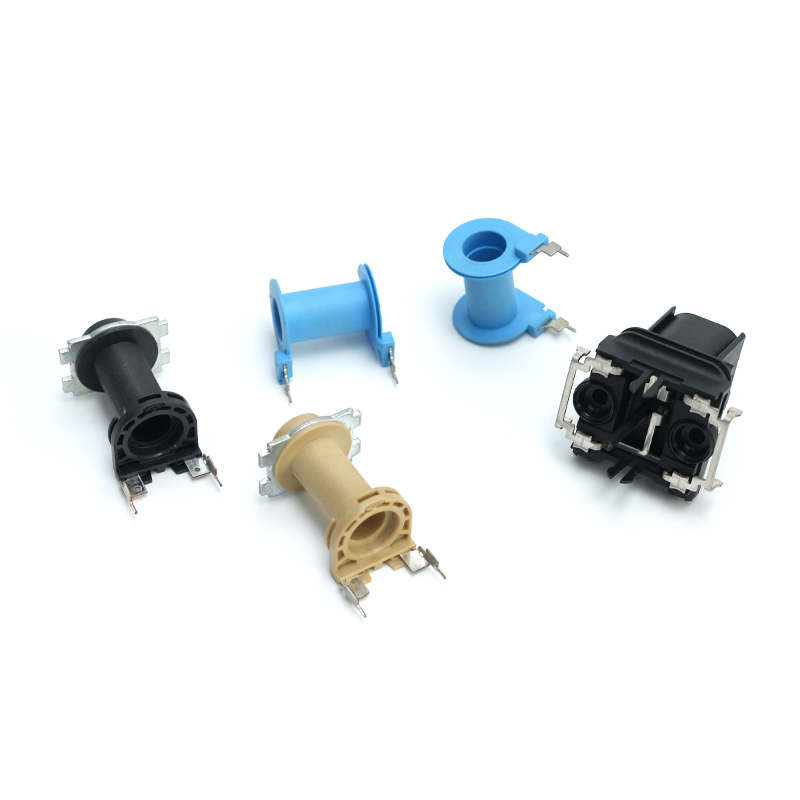
Sklop igle igle s bakrenim konzerviranim magnetnim ventilom je precizno inženjerirana komponenta dizajnirana za poboljšanje performansi i pouzdanosti solenoidnih ventila koji se koriste u različiti...
Pogledajte detalje
Fosforni brončani konektori su električne komponente izrađene precizno izrađene od bakrene legure koja kombinira bakar, kositar i fosfor. Ovaj specijalizirani materijal nudi jedinstveni spoj elektr...
Pogledajte detalje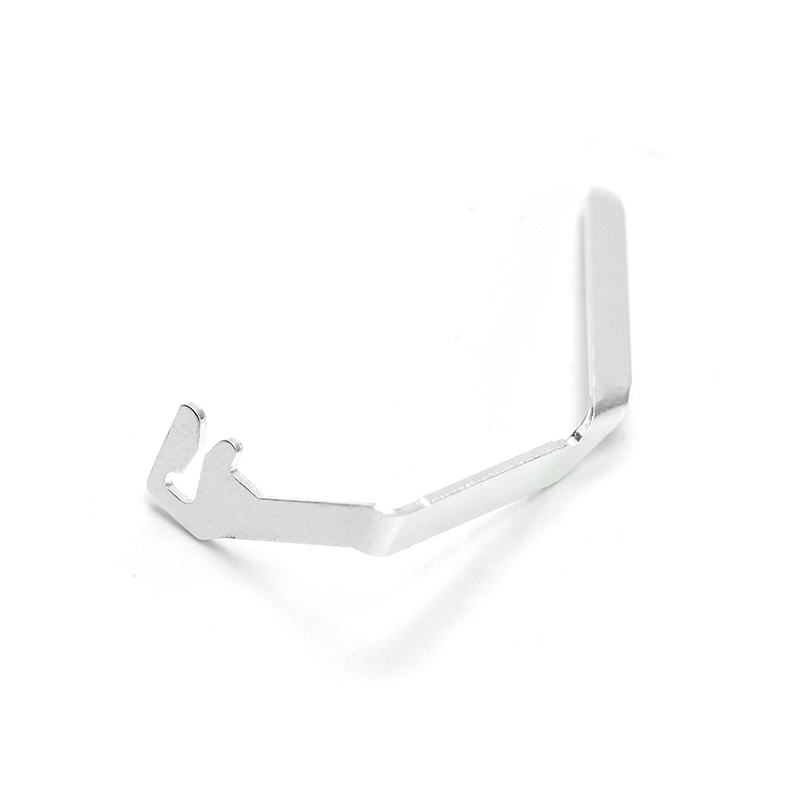
Bakreni ventil za ventil od bakrenog srebrnog ventila pumpe je visoka, precizno-inženjerirana komponenta dizajnirana za funkcionalnost solenoidnih ventila pumpe za vodu. Proizvedena pomoću kombinac...
Pogledajte detalje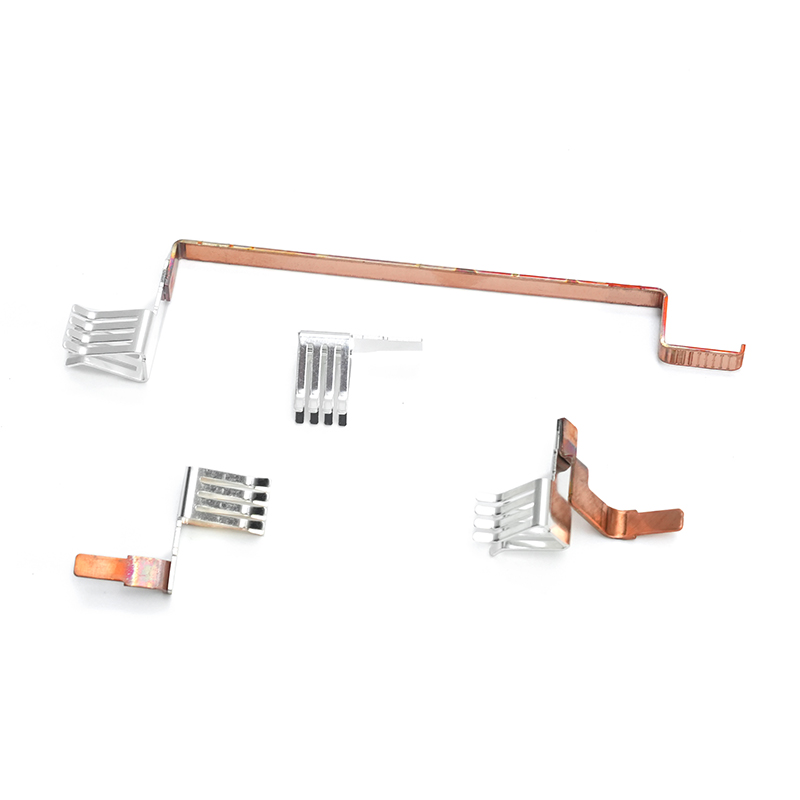
Utisak bakrenog srebrnog novog utikača za punjenje energije je konektor visokih performansi posebno dizajniran za nove stanice za punjenje električnih vozila Energy Energy Energy. Napravljen od vis...
Pogledajte detalje
Amortizer čistih cinkovih ploča je visoko performansa, izdržljivo rješenje dizajnirano za poboljšanje funkcionalnosti i dugovječnosti različitih strojeva i opreme. Izgrađen od čistog cinkovog mater...
Pogledajte detaljeKontaktivni podaci
Address: No.6 Qiasheng North Road, industrijski park Caoqiao, grad Xueyan, okrug Wujin, grad Changzhou, provincija Jiangsu
TEL: 86-150692548
Ako ste zainteresirani za naše proizvode, obratite nam se
 Proizvođači željeznih i obojenih metalnih žigosa